














Warum muss ein Ultraschall-Schweißhorn individuell angepasst werden? Und wie lange ist seine Lebensdauer?
Warum muss ein Ultraschall-Schweißhorn individuell angepasst werden? Und wie lange ist seine Lebensdauer?
Kurzantwort
Jedes Ultraschall-Schweißhorn ist ein abgestimmter Halbwellenresonator und kein Standardprodukt. Es muss individuell an die Geometrie Ihres Produkts, die Maschinenfrequenz, die erforderliche Amplitudenverteilung und die Montagefläche angepasst werden. Ein Horn muss in der Regel neu konstruiert werden, wenn sich die Schweißnahtgeometrie, die Kontaktfläche, die erforderliche Amplitudenverteilung, das Materialverhalten oder die Montage-/Schnittstellenbedingungen ändern. Die Lebensdauer hängt vom Material und der Beanspruchung ab: Ein Horn aus Aluminiumlegierung hält typischerweise 50.000–500.000 Schweißzyklen, ein Titanhorn 3–5 Mal länger, und ein Horn aus gehärtetem Stahl für das Metallschweißen hat die längste Lebensdauer – die tatsächliche Lebensdauer wird jedoch von der Leistung, der Bauteilkonstruktion, der Kühlung und der Wartung bestimmt.
Was ein Ultraschallhorn tatsächlich bewirkt
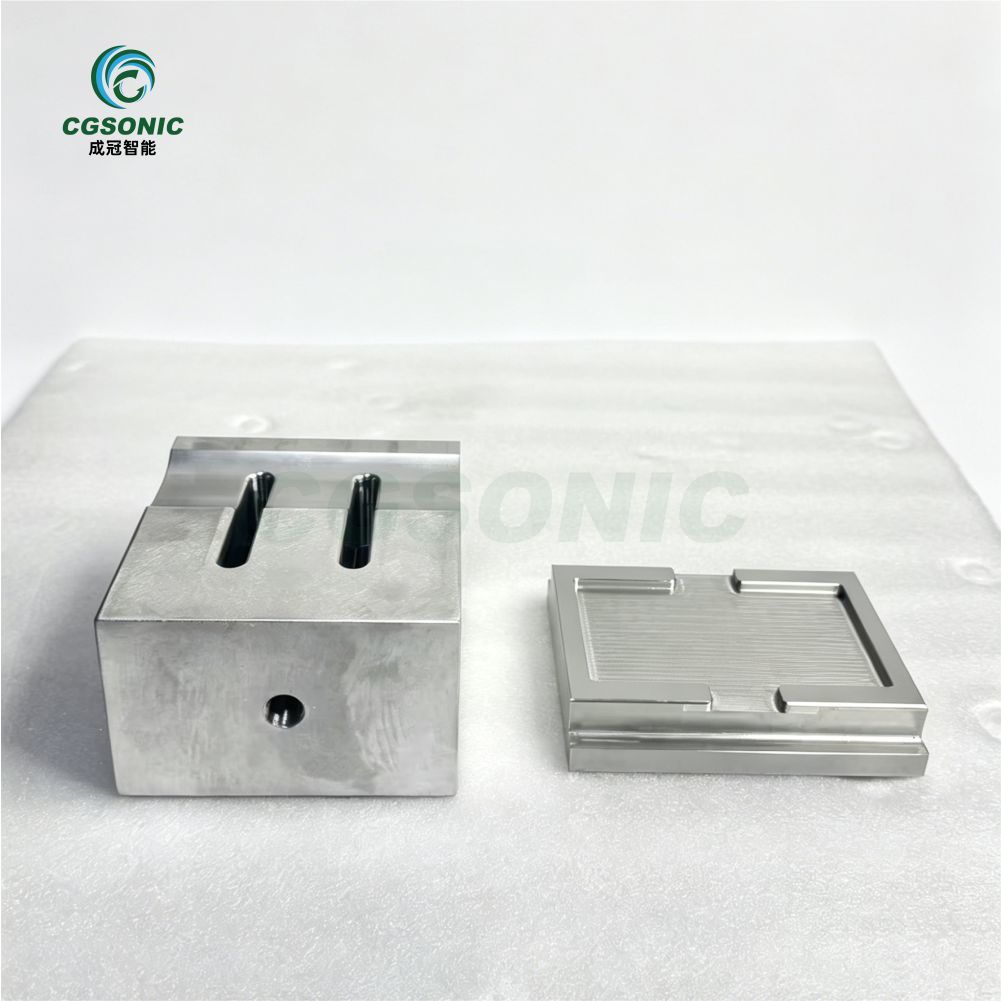
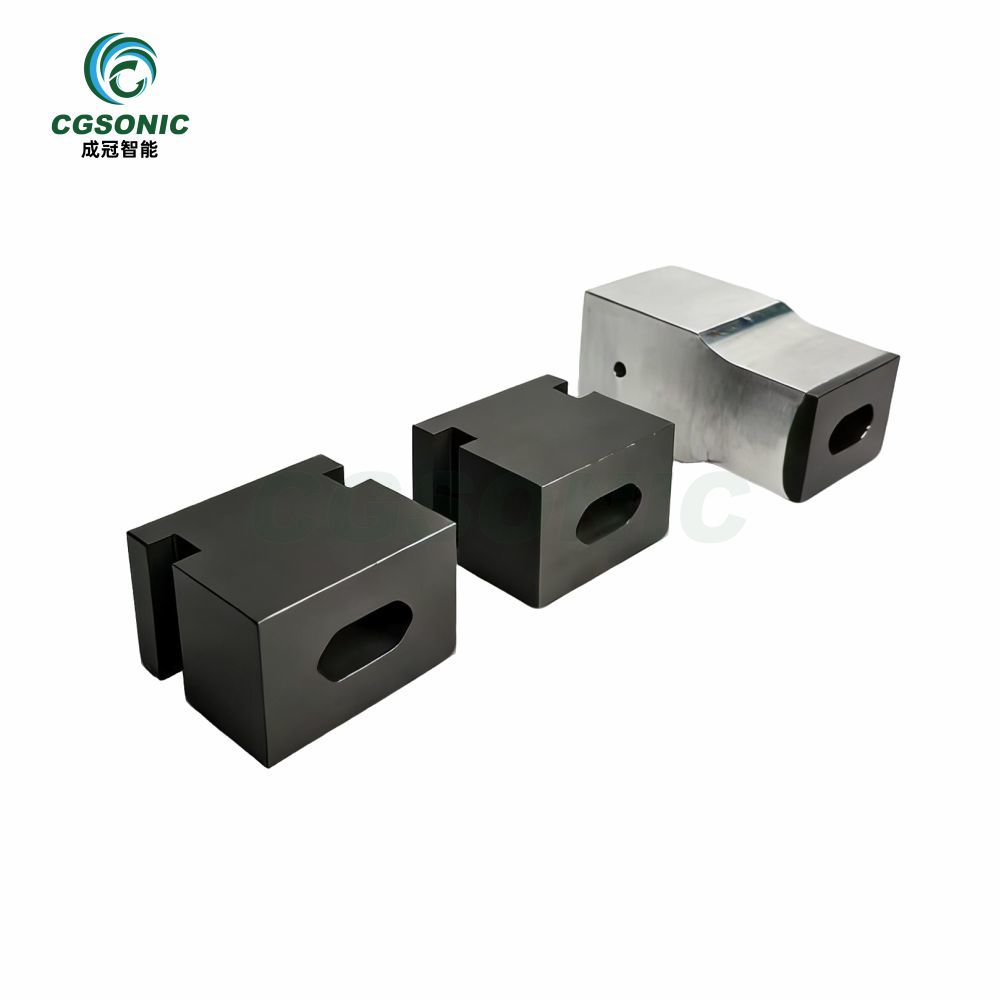
Das Horn (auch Sonotrode genannt) ist das Metallwerkzeug, das das Werkstück berührt. Es nimmt die vom Wandler erzeugte mechanische Schwingung auf, verstärkt sie auf die erforderliche Amplitude und leitet sie kontrolliert in die Verbindung ein. Die Konstruktion des Horns erfordert besondere Aufmerksamkeit, da seine Geometrie Resonanz, Amplitudenverteilung, Lastübertragung und den Kontakt mit dem Werkstück beeinflusst.
- Es handelt sich um einen Resonator. Ein Horn wird so gefertigt, dass es exakt mit der Frequenz der Maschine (20 / 35 / 40 kHz) schwingt. Ist es um eine halbe Wellenlänge zu lang oder zu kurz, schwingt es nicht effizient.
- Es formt die Amplitude. Durch Nuten, Stufen und Konturieren wird die Amplitude gleichmäßig über die Schweißnahtfläche verteilt. Ein Horn, das eine ungleichmäßige Amplitude erzeugt, verschweißt eine Ecke und unterverschweißt die andere.
- Es trägt die Last. Das Horn überträgt die gesamte Schweißkraft auf das Bauteil, daher muss seine Geometrie ausreichend steif sein, um Biegung und Ermüdung zu widerstehen.
Fünf Gründe, warum jede Hupe individuell angepasst werden muss
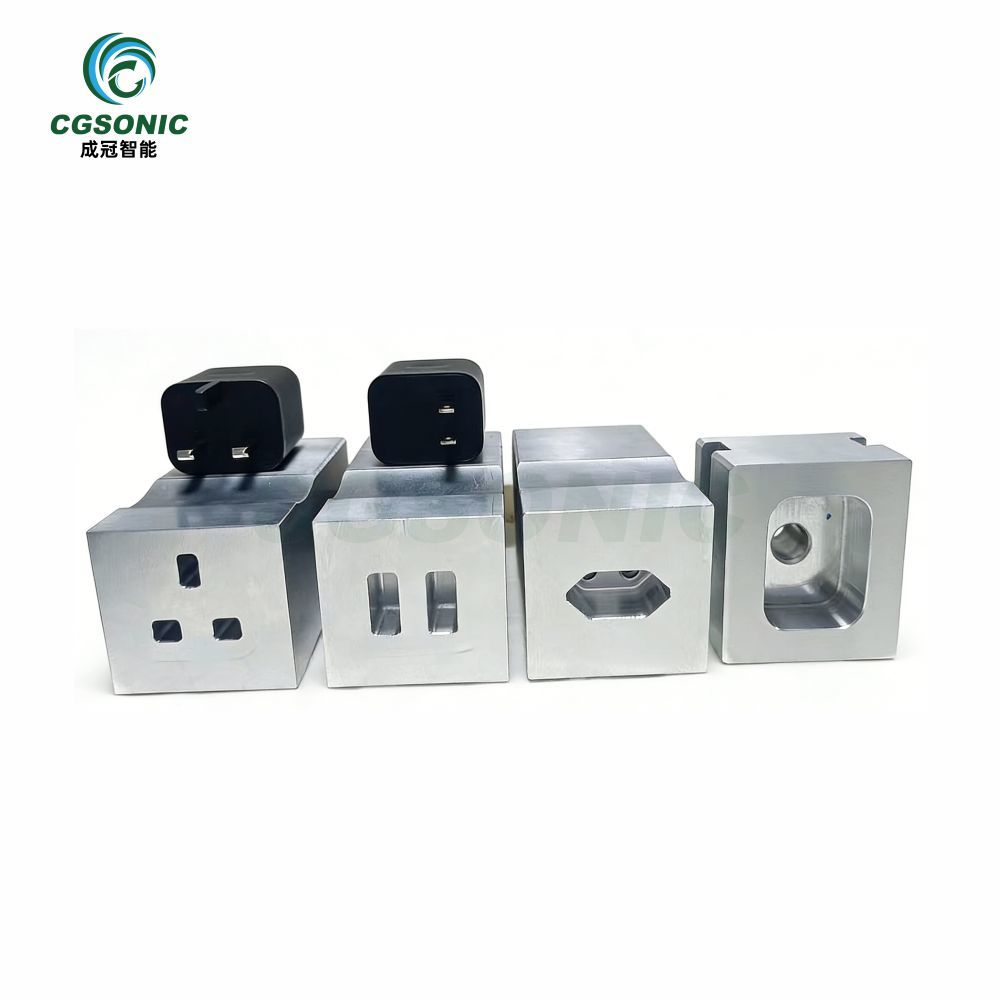
Die Produktgeometrie ist einzigartig
Die Schweißnahtfläche muss der tatsächlichen Kontur, den Rippen und der Wandstärke des Bauteils entsprechen. Zwei Produkte derselben Familie – eine 30-mm-Filterkappe und ein 90-mm-Filtergehäuse – benötigen völlig unterschiedliche Schweißnahtflächen, da sich die Schweißnaht, die Stützstruktur und das Verformungsverhalten unterscheiden.
Die Frequenzabstimmung ist bei der Konstruktion festgelegt.
Die Resonanzfrequenz eines Horns wird durch Material, Länge und Massenverteilung bestimmt. Nach der Bearbeitung lässt sie sich nicht mehr nachjustieren – die einzige Möglichkeit zur Veränderung besteht darin, Material gezielt abzutragen oder hinzuzufügen, was selbst einen individuellen Konstruktionsschritt darstellt. Daher ist jedes Horn für eine bestimmte Maschinenfrequenz ausgelegt und kann nicht zwischen einem 20-kHz- und einem 40-kHz-System gewechselt werden.
Die Amplitude muss gleichmäßig verteilt sein.
Eine gleichmäßige Schweißnahtqualität bedeutet eine gleichmäßige Amplitude an jedem Punkt der Schweißnahtfläche. Ein für kleine, runde Teile konzipierter Schweißkopf erzeugt bei der Anwendung auf ein langes, schmales Teil einen Hotspot, und ein für ein langes Teil konstruierter Schweißkopf führt bei einem kleinen Teil zu einer unzureichenden Schweißnaht. Das Amplitudenprofil wird produktspezifisch mittels Modalanalyse berechnet und in vielen Betrieben zusätzlich mit einem Laservibrometer überprüft.
Passgenauigkeit von Schnittstelle und Vorrichtung
Das Horn wird mit einem bestimmten Bolzendurchmesser und Drehmoment auf den Booster geschraubt. Gewicht und Schwerpunkt müssen innerhalb der zulässigen Grenzen der Maschine und der Vorrichtung liegen. Ein schwereres Horn erfordert eine stabilere Stützsäule, und ein außermittig montiertes Horn erzeugt ein Drehmoment am Wandler. Die korrekte Schnittstelle ist integraler Bestandteil der kundenspezifischen Konstruktion und kein nachträglicher Gedanke.
Die Material- und Prozessanforderungen unterscheiden sich
Das Schweißen von abrasivem, glasfaserverstärktem Nylon, einer kosmetischen ABS-Abdeckung oder einem Kupferkabelbaum erfordert unterschiedliche Düsenmaterialien, Beschichtungen und Oberflächenbearbeitungen. Eine polierte Düse für kosmetische Teile, ein Hartmetalleinsatz für abrasive Kunststoffe und eine Düse aus gehärtetem Stahl für das Metallschweißen sind separate Sonderanfertigungen – selbst wenn die Einbaumaße identisch sind.
Wie lange hält ein Ultraschallhorn?
Es gibt keine allgemeingültige Zahl, da das Horn ein ermüdungsbeanspruchtes Bauteil ist. Nutzen Sie diese Tabelle als Planungsgrundlage, nicht als Garantie.
| Hornmaterial | Typische Lebensdauer | | Am besten geeignet für | Anmerkungen |
| Aluminiumlegierung (7075-T6) | 50.000–500.000 Zyklen | Kunststoffe, Vliesstoffe | Leicht, kostengünstig, schnellerer Verschleiß |
| Titanlegierung (Ti-6Al-4V) | 200.000–2.000.000 Zyklen | Hochleistungsfähige, abrasive Teile | 3–5-fache Lebensdauer von Aluminium, höhere Kosten |
| Gehärteter Werkzeugstahl | Mehr als 500.000 Zyklen | Metallschweißen | Schwerstes Gewicht, beste Verschleißfestigkeit |
| Schneidplatte aus Keramik/Hartmetall | Variiert je nach Beschichtung | Verschleißanfällige Kontaktstellen | Verlängert die Lebensdauer der Spitze erheblich |
Rechnen Sie die Zyklen mithilfe Ihrer eigenen Zykluszeit in Kalenderzeit um. Ein Werk, das 3.000 Schweißungen pro Tag an 300 Tagen im Jahr durchführt, verbraucht 900.000 Zyklen pro Jahr – daher kann ein Titanhorn ein bis zwei Jahre halten, während ein Aluminiumhorn an derselben Stelle innerhalb eines Jahres ausgetauscht werden muss.
Sechs Faktoren, die die Lebensdauer des Horns verkürzen
- Übermäßige Amplitude. Wird das Horn über seine Auslegungsamplitude hinaus betrieben, beschleunigt dies die Materialermüdung an den Schlitzen und am Sockel.
- Zu fest angezogene oder zu lockere Schraube. Ein falsches Anzugsmoment führt entweder zu einer Dehnung des Gewindes oder zu einem Verkanten der Verbindung, was beides die Hornbasis beschädigt.
- Schlechte Ausrichtung des Verstärkerstapels. Ein nicht koaxialer Konverter-Booster-Hornstapel belastet das Horn durch Biegung.
- Abrasives oder glasfaserverstärktes Material. Gefülltes Nylon und ähnliche Verbindungen erodieren die Schweißnahtoberfläche schnell.
- Unzureichende Kühlung. Dauerbetrieb ohne Luftkühlung erhöht die Temperatur des Horns, und heißes Aluminium verliert an Steifigkeit.
- Fallenlassen oder unsachgemäße Behandlung. Ein einziger Sturz auf einen harten Boden kann ein Horn innerlich beschädigen, ohne dass sichtbare Schäden auftreten.
Fünf Warnzeichen, dass die Hupe ausgetauscht werden muss
Tauschen Sie die Hupe aus oder überholen Sie sie, sobald Sie eines dieser Anzeichen bemerken. Der Weiterbetrieb einer defekten Hupe birgt die Gefahr, dass auch der Katalysator und der Verstärker beschädigt werden.
- Sinkende Amplitude bei gleicher Leistungseinstellung – das Horn schwingt nicht mehr effizient.
- Sichtbare Risse, Absplitterungen oder eine narbige Schweißnahtoberfläche, insbesondere in der Nähe von Schlitzen.
- Steigende Ausschussquote oder sinkende Schweißnahtfestigkeit ohne Prozessänderung.
- Überlastalarme, die früher und häufiger auslösen als zuvor.
- Eine Frequenzmessung, die vom auf dem Zertifikat des Horns angegebenen Sollwert abgewichen ist.
Wie man die Lebensdauer des Horns verlängert
- Die Schweißnahtfläche sollte planmäßig nachbearbeitet werden. Durch leichtes Nachbearbeiten wird die Planheit wiederhergestellt und Oberflächenermüdung beseitigt, bevor ein Riss entsteht.
- Das Anzugsmoment der Stehbolzen muss den Vorgaben entsprechen und bei jeder Überholung überprüft werden.
- Bei hoher Auslastung sollte der Stack luftgekühlt und zwischen längeren Laufzeiten wieder auf Umgebungstemperatur abgekühlt werden.
- Prüfen Sie, ob der Stapel koaxial ist. Bei Anwendungen, bei denen Rotationsbalance oder dynamisches Verhalten relevant sind, sollten die Konstruktion und der Herstellungsprozess des Horns die in der Anwendung spezifizierten entsprechenden Balance- und Resonanzprüfungen beinhalten.
- Bewahren Sie die Hörner in einem gepolsterten Gestell auf. Behandeln Sie sie wie gewohnt, um Beschädigungen durch Stöße, Verunreinigungen und Verformungen der Schweißnaht zu vermeiden.
Kundenspezifisches Horn vs. Standardhorn
| Aspekt | Spezialhorn | Standard-/Serienhorn |
| Passt zum Produkt | Exakte Geometrieübereinstimmung | Nur ungefähr |
| Schweißqualität | Gleichmäßige Amplitude, konsistente Schweißnähte | Risiko von Druckstellen und schwachen Gelenken |
| Lebensdauer | Optimiert, länger | Kürzer bei Fehlpaarung |
| Lieferzeit | 1–4 Wochen (Konstruktion + Bearbeitung) | Aus dem Regal |
| Vorabkosten | Höher | Untere |
| Am besten für Jing | Produktion und kritische Teile | Versuche und grobe Prototypen |
Häufig gestellte Fragen
Frage 1: Kann ich für ein neues Produkt eine Standardhupe verwenden, um Zeit zu sparen?
A1: Nur für grobe Machbarkeitsstudien. Ein Standardhorn passt selten zu Ihrer Schweißnaht, daher spiegeln die Ergebnisse nicht die Leistungsfähigkeit eines Serienhorns wider. Qualifizieren Sie niemals ein Produkt oder legen Sie Prozessparameter mit einem Standardhorn fest.
Frage 2: Wie oft sollte ich ein Ultraschallhorn überprüfen?
A2: Führen Sie bei jedem Schichtwechsel eine Sichtprüfung und Amplitudenmessung durch und messen Sie die Frequenz monatlich erneut. Bei Hochleistungsanlagen sollte die Schweißnahtoberfläche je nach Material alle 100.000 bis 300.000 Zyklen nachbearbeitet werden.
Frage 3: Warum verliert ein Horn mit der Zeit an Amplitude?
A3: Ermüdungsrisse und Oberflächenverschleiß beeinträchtigen die Resonanzfähigkeit des Horns bei der vorgesehenen Amplitude. Häufige Ursachen sind ein Riss im Schlitz oder eine Kaltverfestigung des Sockels. Eine Überarbeitung oder Nachstimmung kann die Funktion wiederherstellen; ein Riss erfordert einen Austausch.
Frage 4: Beeinflusst das Gewicht des Horns die Schweißleistung?
A4: Ja. Die Masse des Hubhorns ist eine der Konstruktionsbeschränkungen. Die Maschinenstruktur, die Aktuatorleistung und die Werkzeugaufnahme müssen im Hinblick auf die gesamte bewegliche Baugruppe geprüft werden. Das Hubhorn kann den Abwärtshub der Maschine verlangsamen. Das Gewicht ist eine der Konstruktionsbeschränkungen, weshalb dort, wo das Verhältnis von Steifigkeit zu Gewicht wichtig ist, Titan-Hubhörner verwendet werden.
Sprechen Sie mit uns
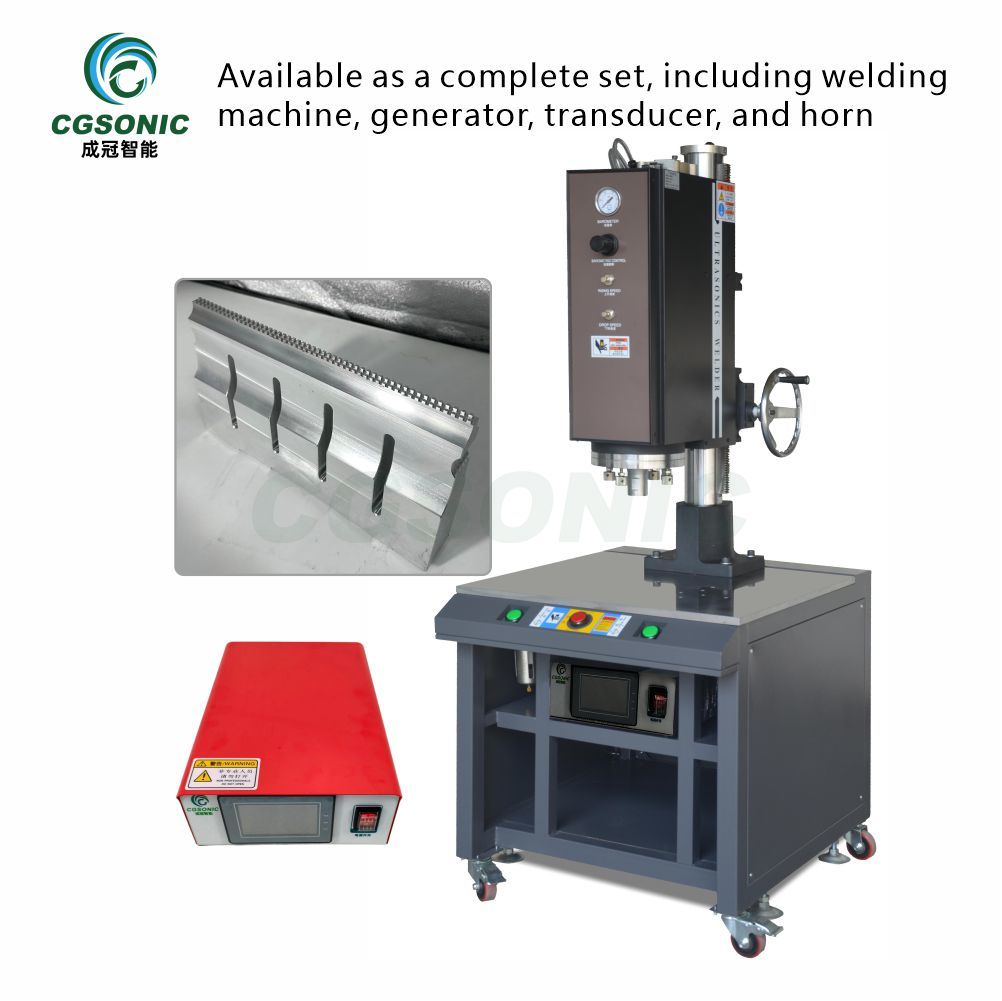
Benötigen Sie ein individuell gefertigtes Horn für ein bestimmtes Bauteil? Senden Sie uns Ihre Produktzeichnungen, die Materialangaben und die gewünschte Bearbeitungszeit. Unsere Ingenieure führen eine Modalanalyse durch, schlagen Ihnen das passende Material und die Geometrie des Horns vor und liefern Ihnen einen Prototyp inklusive Frequenzprüfzertifikat.