














Wie man Ultraschallschweißgeräte auswählt: Ein 7-stufiger Auswahlleitfaden und eine Checkliste für häufige Fehler (Ausgabe 2026)
Über diesen Artikel
Zusammengestellt von Li Yong, einem Ingenieur für Ultraschallschweißverfahren beiShenzhen Chengguan ICHIntelligent Ultrasonic Equipment Co., Ltd. Mit 22 Jahren Erfahrung in der Inbetriebnahme von Produktionslinien und der Ertragssteigerung hat er über 10.000 Schweißprojekte mit mehr als 100.000 geschweißten Produkten realisiert. Der Inhalt dieses Artikels basiert auf realen Fallstudien aus der Produktion und der Validierung von Parametern.
Inhaltsverzeichnis
- Prüfen Sie die zu verschweißenden Materialien – der wichtigste Auswahlfaktor.
- Wählen Sie die richtige Arbeitsfrequenz – 20 kHz / 35 kHz / 40 kHz
- Schweißleistung an Schweißbereich anpassen – Kaltschweißungen und Überschweißungen vermeiden.
- Wählen Sie den Maschinentyp anhand des Produktionsvolumens – pneumatisch / servo / kundenspezifisch
- Konzentrieren Sie sich auf die Kernfunktionen des Generators – das Gehirn der Maschine.
- Horn und Werkzeugvorrichtungen – was letztendlich die Schweißqualität bestimmt
- Lieferantenstärke und Kundendienst bewerten
- Auswahlentscheidungs-Flussdiagramm
- Schnellübersichtstabelle zum Gerätevergleich
- Checkliste für häufige Auswahlfehler und Fallstricke
- Häufig gestellte Fragen (FAQ)
- Zusammenfassung
Auswahl Ultraschallschweißen Die Wahl der richtigen Ausrüstung ist eine der wichtigsten Entscheidungen, die ein Kunststoffhersteller vor der Inbetriebnahme einer Produktionslinie treffen muss. Mit der richtigen Wahl erhält man eine stabile Linie, hohe Ausbeute und geringe Wartungskosten. Mit der falschen Wahl drohen Kaltverschweißungen, Überschweißungen und häufige Ausfälle – die Ausfallzeiten übersteigen den Preisunterschied zwischen den Maschinen bei Weitem.
Dieser Leitfaden unterteilt den Auswahlprozess in sieben Kernschritte, von der Materialprüfung bis zur Lieferantenbewertung. Er erläutert die Entscheidungslogik und die in jeder Phase zu beachtenden Punkte und schließt mit einem Entscheidungsflussdiagramm sowie einer Vergleichstabelle der Ausrüstung ab, um Ihnen die richtige Kaufentscheidung zu erleichtern.
1. Die zu verschweißenden Werkstoffe prüfen – der wichtigste Auswahlfaktor
Das Material ist der erste Auswahlfaktor. Verschiedene Kunststoffe unterscheiden sich stark in Schmelzpunkt, Elastizitätsmodul und Wärmeleitfähigkeit, was direkt die Frequenz, die Leistung und die benötigte Hornkonstruktion des Geräts bestimmt.
Wichtige Entscheidungspunkte
- Identifizieren Sie das zu verschweißende Material: Harte Kunststoffe wie ABS und PC benötigen eine höhere Energieabgabe; weiche Kunststoffe wie PP und PE benötigen weniger Energie, erfordern aber eine präzisere Amplitudensteuerung.
- Prüfen Sie die Anforderungen an die Schweißnahtqualität: Muss die Schweißnahtfestigkeit den Zugfestigkeitsnormen entsprechen? Ist eine Abdichtung (luftdicht/wasserdicht) erforderlich? Muss die Schweißnaht frei von Druckstellen, Brandspuren und Grat sein?
- Prüfen Sie, ob unterschiedliche Werkstoffe verbunden werden: Die Schmelzpunkte der beiden Werkstoffe müssen maximal 20 °C voneinander abweichen, sonst ist eine zuverlässige Verschmelzung schwer zu erreichen. Manche Kombinationen (z. B. PTFE mit Kunststoff) lassen sich praktisch nicht per Ultraschall verschweißen.
| Material | Schweißschwierigkeiten | Energiebedarf | Anmerkungen |
| ABS | Niedrig | Medium | Am einfachsten zu schweißen; äußerst vielseitig |
| PC (Polycarbonat) | Medium | Hoch | Hoher Schmelzpunkt; benötigt hohe Leistung |
| PS (Polystyrol) | Niedrig | Niedrig | Leicht zu schweißen, aber anfällig für Sprödbrüche |
| PP (Polypropylen) | Hoch | Niedrig bis mittel | Hochelastisch; benötigt hohe Frequenz und kleine Amplitude |
| PE (Polyethylen) | Hoch | Niedrig bis mittel | Niedriger Schmelzpunkt, aber schlechte Wärmeleitfähigkeit |
| PA (Nylon) | Mittel bis hoch | Hoch | Stark hygroskopisch; Material vor dem Schweißen trocknen. |
| POM (Acetal) | Medium | Mittel bis hoch | Sehr steif; erfordert präzise Amplitude |
| PMMA (Acryl) | Medium | Medium | Kosmetische Teile benötigen Blasenvermeidung |
| PTFE (Teflon) | Äußerst schwierig | - | Ultraschallschweißen ist praktisch unmöglich. |
Tipp: Wenn Sie sich nicht sicher sind, ob ein Material schweißbar ist, ist das Einsenden von Proben für eine kostenlose Schweißprobe die kostengünstigste Methode, dies herauszufinden. Jeder seriöse Lieferant sollte diesen Service anbieten.
2. Wählen Sie die richtige Arbeitsfrequenz – 20 kHz / 35 kHz / 40 kHz
Die Frequenz bestimmt direkt die Vibrationsleistung. Ultraschallschweißgeräte sind üblicherweise in drei Frequenzbereichen erhältlich – 20 kHz, 35 kHz und 40 kHz – jeder mit seinem eigenen optimalen Anwendungsbereich.
| Frequenz | Amplitudencharakteristik | Geeignete Produkte | Vorteile | Einschränkungen |
| 20 kHz | Große Amplitude, hohe Energie | Mittelgroße bis große Kunststoffteile, dickwandige Produkte, Automobilkomponenten, Gerätegehäuse | Äußerst vielseitig; die gängigsten Maschinen auf dem Markt; Ersatzteile sind leicht zu beschaffen | Neigt zu Überschweißung und Druckschäden an empfindlichen Kleinteilen |
| 35 kHz | Mittlere Amplitude | Mittelgroße Kosmetikteile, Elektronikzubehör, medizinische Geräte | Bietet ein ausgewogenes Verhältnis von Kraft und Präzision; reduziert kosmetische Schäden | Weniger Maschinenoptionen als 20 kHz |
| 40 kHz | Kleine Amplitude, fein und präzise | Kleine, dünnwandige Teile, Präzisionselektronik, Mikrosensoren, Kosmetikverpackungen | Weniger Verbrennungsschäden und Druckstellen; feinere Schweißpunkte | Begrenzte Energie; nicht geeignet für große Teile |
Als Faustregel gilt: Für große Teile empfiehlt sich eine niedrige Frequenz (20 kHz), für kleine, feine Teile eine hohe Frequenz (35 kHz/40 kHz). Bei einem breiten Größenspektrum Ihrer Produkte sollten Sie den Einsatz von Zweifrequenzgeräten oder mehreren Maschinen mit unterschiedlichen Frequenzen in Betracht ziehen.
3. Leistung an Schweißbereich anpassen – Kaltschweißungen und Überschweißungen vermeiden
Eine falsche Leistungseinstellung ist einer der häufigsten Auswahlfehler. Zu geringe Leistung führt zu kalten Schweißnähten, zu hohe Leistung zu Überschweißungen und Brandspuren. Beides verursacht Fehler in der Charge.
| Größe des Schweißbereichs | Empfohlene Leistung | Typische Anwendungen |
| Innerhalb von 50 mm | 800–1200 W | Kleine Elektronikgehäuse, Sensorgehäuse, Spielzeugteile |
| 50–100 mm | 1200–1500 W | Fahrzeugsensoren, Ladegerätgehäuse, Batterieabdeckungen |
| 100–150 mm | 1500–2600 W | Gerätegehäuse, medizinische Geräte, Kfz-Innenausstattungsteile |
| Über 150 mm | 2600–3000W+ | Autostoßstangen, große Wassertanks, Industriecontainer |
Tipp: Planen Sie für die Serienfertigung eine Leistungsreserve von 20 % ein. Der Betrieb unter Volllast kann zu Überlastalarmen des Generators führen und die Lebensdauer der Bauteile verkürzen. Wählen Sie beispielsweise für ein Bauteil mit einer Schweißfläche von 120 mm eine 2000-W-Maschine anstelle einer mit nur 1500 W.
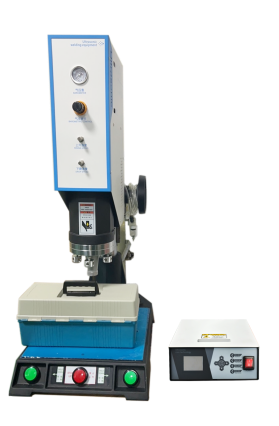
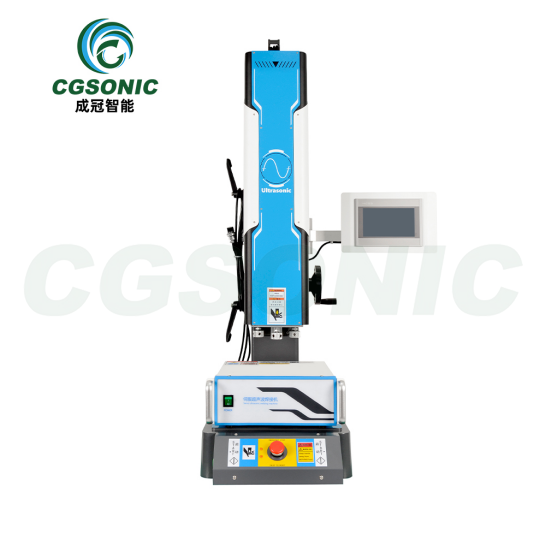
4. Wählen Sie den Maschinentyp anhand des Produktionsvolumens – pneumatisch / servo / kundenspezifisch.
Die Losgröße in der Produktion bestimmt direkt, ob man sich für eine Standard-Pneumatikmaschine oder eine Servo-Präzisionsmaschine entscheiden sollte – und der Budgetunterschied ist erheblich.
| Maschinentyp | Antriebsmethode | Präzision | Geeignete Szenarien | Preisklasse |
| pneumatisches Tisch-Ultraschallschweißgerät | Zylindergetrieben | ±0,05 mm | Prototypenfertigung in Kleinserien, Pilotläufe, Validierung in Forschung und Entwicklung | Niedrig |
| Servo-Ultraschallschweißgerät | Servomotorbetrieben | ±0,01 mm | Serienproduktion, Produkte mit strengen Qualitätsanforderungen | Mittel bis hoch |
| Kundenspezifisches integriertes Ultraschallsystem | Maßgefertigt | Entspricht den Anforderungen | Automatisierte Linien, simultanes Mehrstationenschweißen | Hoch (Preis pro Projekt) |
Wesentliche Unterschiede
- Pneumatische Ausführung: Die Schweißung erfolgt durch Druck im Zylinder. Einfache Konstruktion, leichte Bedienung, geringe Wartungskosten. Die Schweißtiefe wird jedoch durch Luftdruckschwankungen beeinflusst, wodurch die Genauigkeit eingeschränkt ist. Geeignet für Jahresproduktionen unter 50.000 Stück.
- Servotyp: Ein Servomotor steuert präzise den Hubweg und die Geschwindigkeit und erreicht eine Schweißtiefengenauigkeit von 0,01 mm. Er unterstützt mehrstufige Schweißprofile (schnelles Annähern → langsames Drücken → Halten → allmähliches Lösen) und bietet eine hervorragende Konsistenz – geeignet für Jahresvolumina über 100.000 Stück oder strenge Qualitätsanforderungen (Medizintechnik, Kfz-Sicherheitsteile usw.).
- Kundenspezifische Integration: Das Ultraschallschweißmodul wird in eine automatisierte Fertigungslinie integriert und mit Robotern, Drehtischen und Bildverarbeitungssystemen für die vollautomatische Produktion kombiniert. Geeignet für die Großserienfertigung mit Jahresvolumina von über 500.000 Stück.
Tipp: Investieren Sie nicht blind in High-End-Maschinen. Für einfache Produkte in geringen Stückzahlen ist eine pneumatische Maschine völlig ausreichend – der übermäßige Einsatz von Servomaschinen führt nur zu unnötigen Kosten und erhöhtem Wartungsaufwand. Bei der Fertigung von Präzisionsprodukten in großen Stückzahlen hingegen führt der Einsatz einer pneumatischen Maschine zu instabilen Erträgen, und die Ausfallzeiten überwiegen den Preisunterschied bei Weitem.
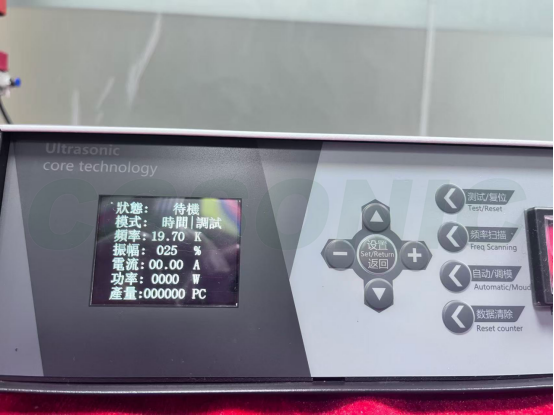
5. Konzentrieren Sie sich auf die Kernfunktionen des Generators – das Gehirn der Maschine.
Der Generator ist das Herzstück eines Ultraschallschweißgeräts: Er wandelt Netzstrom in ein hochfrequentes elektrisches Signal um, um den Wandler anzusteuern. Der Leistungsunterschied zwischen neuen und alten Generatoren ist groß und beeinflusst direkt die Schweißstabilität.
Generatorfunktionen, die Sie vor dem Kauf überprüfen sollten
- Automatische Frequenznachführung (Digitalgenerator): Die Frequenzanpassung erfolgt automatisch auf die Resonanzfrequenz des Wandlers, wodurch die Leistung auch bei langen Laufzeiten stabil bleibt. Ältere analoge Geräte erfordern eine manuelle Justierung, unterliegen Abweichungen während der Produktion und liefern uneinheitliche Schweißnahtqualität.
- Mehrere Schweißmodi:
- Zeitmodus: Stoppt nach einer voreingestellten Zeit – geeignet für Routineprodukte mit stabilen Materialien
- Energiemodus: Stoppt bei voreingestellter Energie – gleicht Materialchargenschwankungen aus und stabilisiert die Ausbeute
- Tiefenmodus: Stoppt bei einer voreingestellten Schweißtiefe – geeignet für Produkte mit engen Maßvorgaben
- Parameterspeicherung: Parameter für verschiedene Produkte werden separat gespeichert und beim Produktwechsel mit einer einzigen Taste abgerufen, wodurch wiederholte Einstellungen vermieden werden. Wählen Sie ein Gerät, das mindestens 10 Rezepte speichern kann.
- Überlastalarm und Schutz: Schaltet die Maschine automatisch ab und schützt sie, wenn eine Schweißanomalie auftritt (Horn trifft auf die Vorrichtung, Material fehlt usw.), wodurch eine Beschädigung des Horns und des Wandlers verhindert wird.
- Schweißdatenausgabe: Hochwertige Generatoren können Energie-, Zeit- und Tiefendaten für jede Schweißung ausgeben und unterstützen so die MES-Integration zur Qualitätsrückverfolgbarkeit.
Tipp: Vermeiden Sie unbedingt alte Analoggeneratoren. Sie sind zwar 20–30 % günstiger, weisen aber eine geringe Störfestigkeit, häufige Parameterdrift und keine Datenrückverfolgbarkeit auf. In der Serienfertigung übersteigen die Ausschussverluste durch instabile Schweißnähte den Preisunterschied bei Weitem.
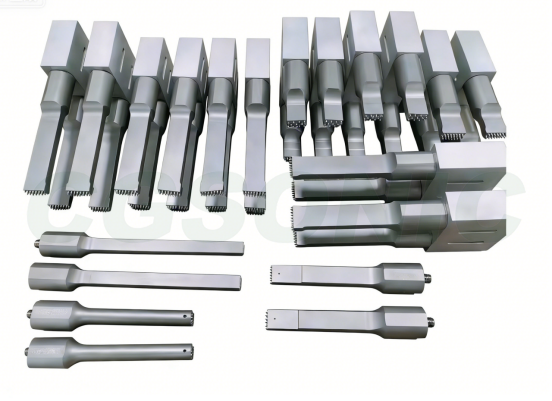
6. Horn und Werkzeugvorrichtungen – was letztendlich die Schweißnahtqualität bestimmt
Selbst die beste Haupteinheit kann ohne ein gutes Horn und eine passende Vorrichtung keine guten Teile herstellen. Horn (Sonotrode) und Werkzeugvorrichtungen werden bei der Auswahl oft übersehen, haben aber einen enormen Einfluss auf die Schweißqualität.
Vergleich von Hornmaterialien
| Material | Nutzungsdauer | Preis | Geeignete Szenarien |
| Aluminiumlegierung | Mittel (100.000–300.000 Zyklen) | Niedrig | Klein- bis Mittelserien, Prototypenbau |
| Titanlegierung | Lang (500.000–1.000.000+ Zyklen) | Mittel bis hoch | Kontinuierliche Großserienproduktion, hohe Anforderungen an die Dauerfestigkeit |
| Legierter Stahl | Lang | Medium | Spezielle Anwendungen mit hohem Verschleiß, aber schwer und schwierig zu bearbeiten |
Auswahlpunkte für Hupen und Leuchten
- Unregelmäßige Produkte erfordern meist kundenspezifische Schweißhörner und Positionierungsvorrichtungen: Standard-Schweißhörner eignen sich nur für ebene, regelmäßige Schweißflächen; gebogene, gestufte oder mehrpunktige Produkte müssen individuell angefertigt werden. Prüfen Sie vor dem Kauf, ob der Lieferant kundenspezifische Schweißhörner fertigen kann.
- Bei der kontinuierlichen Serienfertigung sollten Sie zunächst Titanhörner wählen: Die Dauerfestigkeit von Titan ist 3- bis 5-mal höher als die von Aluminium, sodass der Stückpreis zwar höher ist, die Kosten pro Teil aber tatsächlich niedriger sind und die Ausfallzeiten durch den Hornwechsel reduziert werden.
- Die Präzision der Vorrichtung (Nest) ist ebenso entscheidend: Die Positionierungsgenauigkeit der Nester beeinflusst direkt die Schweißnahtausrichtung. CNC-gefräste Nester werden empfohlen, kombiniert mit Positionierstiften oder einer Vakuumspannung für das Werkstück.
- Hornkonstruktion und Frequenzanpassung: Ein 20-kHz-Horn ist relativ groß (ca. 130–250 mm Gesamtlänge), während ein 40-kHz-Horn kleiner ist (ca. 50–90 mm); die Konstruktion muss eine präzise Halbwellenlängenresonanz gewährleisten.
Tipp: Klären Sie vor dem Kauf ab, ob der Lieferant kundenspezifische Hörner und Halterungen anhand Ihrer Produktzeichnungen anfertigen kann, und bitten Sie um den Finite-Elemente-Analyse-Bericht (FEA) des Horns, um die Resonanzfrequenz und die Gleichmäßigkeit der Amplitudenverteilung zu überprüfen.
7. Lieferantenstärke und Kundendienst bewerten
Billige Ausrüstung spart zwar zunächst Kosten, fällt aber in der Massenproduktion häufig aus und verursacht dadurch Produktionsausfälle. Die Lieferantenbewertung ist der letzte Schritt im Auswahlprozess – und der Ort, an dem man am ehesten in eine Falle tappen kann.
Checkliste zur Lieferantenbewertung
| Bewertungsgegenstand | Schlüsselfrage | Qualifikationsstandard |
| Prototyping im Vorverkauf | Können Sie Beispiele für Schweißprüfungen bereitstellen? | Kostenlose oder kostengünstige Prototypenerstellung mit Testbericht |
| Garantiezeitraum | Wie lange beträgt die Garantiezeit für die Kernkomponenten (Generator, Wandler)? | ≥12 Monate, einschließlich Reparatur vor Ort |
| Teileversorgung | Wie lange ist die Lieferzeit für Verbrauchsmaterialien wie Hörner und Wandler? | Standardteile ≤7 Tage; Sonderanfertigungen ≤15 Tage |
| Technische Unterstützung | Ist eine Online-Anleitung zur Inbetriebnahme verfügbar? Wird eine Schulung vor Ort angeboten? | 24/7 online verfügbar + kostenlose Vor-Ort-Besuche im ersten Jahr |
| Kundenspezifische Entwicklung | Wird die kundenspezifische Entwicklung für nicht standardmäßige Projekte unterstützt? | Internes Designteam, das Lösungszeichnungen erstellen kann |
| Branchenerfahrung | Gibt es Erfolgsgeschichten in derselben Branche? | Kundenreferenzen oder Vor-Ort-Besuche verfügbar |
| Zertifizierungen | Verfügt das Gerät über eine CE-/ISO-Zertifizierung? | Für exportierte Produkte ist eine CE-Zertifizierung obligatorisch. |
Tipp: Vergleichen Sie mindestens drei Anbieter und lassen Sie sich von jedem einen Prototypen-Testbericht aushändigen, bevor Sie sich entscheiden. Vergleichen Sie niemals nur den Preis – ein paar Tausend Yuan Ersparnis bei der Maschine können durch einen einzigen Produktionsstillstand, der Zehntausende kostet, zunichtegemacht werden.
Auswahlentscheidungs-Flussdiagramm
Schweißmaterialien und Qualitätsanforderungen bestätigen
→
Entscheiden Sie, ob das Material ultraschallgeschweißt werden kann.
→
Frequenz anhand der Produktgröße auswählen
→
Leistungsauswahl je nach Schweißbereich
→
Maschinentyp nach Produktionsvolumen auswählen
→
Generatorfunktionen bestätigen
→
Hupe und Befestigungsmaterial bestätigen
→
Lieferanten bewerten
→
Bestellung aufgeben
Folgen Sie diesem Ablauf Schritt für Schritt – jeder Schritt hat klare Entscheidungskriterien, damit nichts Wichtiges verloren geht.
| Auswahldimension | Basiskonfiguration | Standardkonfiguration | High-End-Konfiguration |
| Frequenz | 20 kHz | 20 kHz / 35 kHz | 20 kHz + 40 kHz Dualfrequenz |
| Leistung | 800–1200 W | 1500–2600 W | 3000 W+ (mit Reserve) |
| Antriebsmethode | Pneumatisch | Pneumatik / Servo | Servo (mehrstufige Profile) |
| Generator | Digitale Frequenzverfolgung | Digitales Tracking + mehrere Modi | Digitale + Datenausgabe + MES-Integration |
| Hornmaterial | Aluminiumlegierung | Titanlegierung | Titanlegierung + FEA-optimiertes Design |
| Einrichtungsgegenstand | Standardnest | CNC-benutzerdefiniertes Nest | Vakuum-Niederhaltung + Sichtpositionierung |
| Anwendbares Volumen |
| 50.000–500.000 Stück/Jahr | >500.000 Stück/Jahr |
| Budgetreferenz | Niedrig | Medium | Hoch |
Checkliste für häufige Auswahlfehler und Fallstricke
Fehler 1: Nur Preise vergleichen, ohne Schweißtests an physischen Mustern durchzuführen.
Selbst bei identischen Spezifikationen können die Schweißergebnisse von Geräten verschiedener Hersteller stark variieren. Die Angaben im Datenblatt ersetzen keine Validierung an realen Prototypen. Der richtige Ansatz: Bitten Sie mindestens drei Hersteller, Schweißtests an Ihren Mustern durchzuführen und Schweißnahtfestigkeit, -ausbeute und -ausbeute zu vergleichen.
Fehler 2: Das Budget einschränken und zu schwache Geräte wählen.
Unzureichende Leistung führt zu anhaltenden Kaltschweißfehlern und einer hartnäckig hohen Ausschussquote. Die wenigen tausend Yuan, die beim Maschinenkauf eingespart werden, können innerhalb eines Monats durch Ausschusskosten aufgezehrt werden. Richtiger Ansatz: Die Leistung an die Schweißfläche anpassen und eine Sicherheitsmarge von 20 % einplanen.
Fehler 3: Sich nur auf den Preis der Hauptmaschine konzentrieren und dabei die Qualität von Hupe und Zubehör ignorieren.
Die Qualität der Schweißnaht hängt maßgeblich von Schweißhorn und Vorrichtung ab. Ein minderwertiges Schweißhorn führt zu einer ungleichmäßigen Amplitudenverteilung, was lokales Überschweißen und Kaltschweißen zur Folge hat. Die richtige Vorgehensweise: Die Kosten für Schweißhorn und Vorrichtung in das Gesamtbudget einbeziehen und vom Lieferanten einen FEA-Bericht zum Schweißhorn anfordern.
Fehler 4: Blindlings High-End-Servomaschinen für einfache Produkte mit geringen Stückzahlen kaufen.
Servomaschinen sind zwar präzise, aber für einfache Produkte ist diese Präzision übertrieben. Das zusätzliche Budget wäre besser in einen besseren Servoantrieb oder Ersatzteile investiert. Richtiger Ansatz: Wählen Sie den Maschinentyp passend zu Ihren Produktions- und Qualitätsanforderungen und vermeiden Sie unnötige Kosten.
Fehler 5: Die Kundendienstfähigkeit des Lieferanten wird nicht ausreichend geprüft – niemand ist da, um die Maschine zu reparieren, wenn sie ausfällt.
In der Massenproduktion kann jede Stunde Ausfallzeit Tausende von Yuan kosten. Kann der Lieferant nicht umgehend Ersatzteile oder technischen Support bereitstellen, summieren sich die Verluste. Die richtige Vorgehensweise: Garantiebedingungen, Ersatzteillieferzeiten und Reaktionszeiten des technischen Supports vor Vertragsunterzeichnung klären.
Häufig gestellte Fragen (FAQ)
Frage 1: Worin besteht der Unterschied zwischen 20-kHz- und 40-kHz-Ultraschallschweißmaschinen?
Eine 20-kHz-Maschine erzeugt eine hohe Vibrationsenergie und eignet sich für mittelgroße bis große Kunststoffteile und dickwandige Produkte – sie ist die gängigste Maschine auf dem Markt. Eine 40-kHz-Maschine hat eine geringere Amplitude und eignet sich für kleine, dünnwandige Teile, kosmetische Teile und Elektronikzubehör, wodurch Verbrennungsschäden und Druckstellen reduziert werden. Kurz gesagt: niedrige Frequenz für große Teile, hohe Frequenz für feine, kleine Teile.
Frage 2: Wie wähle ich die Leistung für das Ultraschallschweißen aus?
Wählen Sie 800–1200 W für Schweißbereiche bis 50 mm, 1500–2600 W für übliche mittelgroße Kunststoffprodukte und 3000 W oder mehr für große, komplexe Werkstücke. Bei der Serienfertigung sollten Sie eine Leistungsreserve von 20 % einplanen, um Überlastungsalarme des Generators zu vermeiden.
Frage 3: Worin besteht der Unterschied zwischen Servo- und pneumatischen Ultraschallschweißgeräten?
Ein pneumatisches Schweißgerät wird zylinderbetrieben: Es ist einfach zu bedienen und kostengünstig und eignet sich für Kleinserien und Pilotfertigungen. Ein Servoschweißgerät steuert die Schweißtiefe mit einem Servomotor und erreicht eine Präzision von 0,01 mm bei exzellenter Konsistenz – ideal für die Serienfertigung und Produkte mit hohen Qualitätsanforderungen.
Frage 4: Welches Material eignet sich am besten für Ultraschallhörner?
Hörner aus Aluminiumlegierung sind kostengünstig und eignen sich für die Klein- bis Mittelserienfertigung; Hörner aus Titanlegierung weisen eine 3- bis 5-mal höhere Dauerfestigkeit als Aluminium auf und eignen sich für die kontinuierliche Großserienfertigung; Hörner aus legiertem Stahl sind verschleißfest, aber schwer und daher für besonders beanspruchte Anwendungen geeignet. Bitte vergewissern Sie sich vor dem Kauf, dass der Lieferant die Hörner nach Ihren Produktzeichnungen anfertigen kann.
Frage 5: Sollte ich vor dem Kauf von Ultraschallschweißgeräten einen Schweißprototypentest durchführen?
Dringend empfohlen. Die Schweißergebnisse variieren stark je nach Material und Konstruktion, und Datenblätter allein geben keine Auskunft über das tatsächliche Schweißergebnis. Seriöse Anbieter sollten kostenlose oder kostengünstige Schweißproben anbieten; die endgültige Bestellung sollte erst nach erfolgreicher Prüfung des Prototyps erfolgen.
Frage 6: Worin besteht der Unterschied zwischen digitalen und analogen Generatoren?
Ein digitaler Auto-Tracking-Generator passt sich automatisch der Resonanzfrequenz des Wandlers an und arbeitet auch bei längeren Schweißvorgängen stabil. Er unterstützt Zeit-, Energie- und Tiefenschweißmodi und kann Parameterrezepte speichern. Analoge Generatoren sind unempfindlich gegenüber Störungen, neigen im Produktionsprozess zu Drift und liefern uneinheitliche Schweißergebnisse – sie werden daher zunehmend ersetzt.
Frage 7: Welche Kunststoffe eignen sich nicht zum Ultraschallschweißen?
Weiche Kunststoffe wie PP und PE lassen sich zwar schweißen, benötigen aber wenig Energie und sind schwer zu verschweißen. Materialien wie PTFE (Teflon) sind mit Ultraschall praktisch nicht zu verschweißen. Beim Schweißen ungleicher Materialien muss sichergestellt werden, dass die Schmelzpunkte maximal 20 °C voneinander abweichen, da sonst eine zuverlässige Verschmelzung schwierig ist. Im Zweifelsfall ist die Anfertigung eines Prototypentests die sicherste Methode.
Zusammenfassung
Es gibt keine universell perfekte Ultraschallschweißmaschine – nur die, die zu Ihrem Produkt passt. Beginnen Sie die Auswahl mit dem Material: Prüfen Sie, ob es schweißbar ist und welche Qualitätsanforderungen gelten. Wählen Sie dann die Frequenz anhand der Produktgröße, die Leistung anhand der Schweißfläche und den Maschinentyp anhand des Produktionsvolumens. Achten Sie anschließend genau auf die Generatorfunktionen und die Möglichkeit zur Anfertigung kundenspezifischer Vorrichtungen. Abschließend überprüfen Sie den Lieferanten anhand von Prototypentests.
- Grundprinzip: Datenblätter dienen nur als Referenz – die Realität zeigt sich erst bei der Prüfung des physischen Prototyps. Führen Sie eine vollständige Validierung der Schweißmuster durch, bevor Sie die Bestellung aufgeben, damit Sie sicher sein können, dass die Maschine konstant hochwertige Produkte herstellt.