














So wählen Sie einen Ultraschallwandler aus: Frequenz- und Leistungsleitfaden
So wählen Sie einen Ultraschallwandler aus: Frequenz- und Leistungsleitfaden
Die Wahl des richtigen Ultraschallwandlers hängt nicht vom Kauf des leistungsstärksten Modells ab, sondern von der Abstimmung von Frequenz (15 / 20 / 28 / 35+ kHz) und Leistungsklasse auf Bauteilgröße, Material, Schweißbereich und ästhetische Anforderungen. Niedrigere Frequenzen (größere Amplitude) eignen sich für große, dicke und starre Bauteile; höhere Frequenzen für kleine, dünne und empfindliche Bauteile. Die Leistung sollte dem Schweißbereich entsprechen, mit einer Reserve von 15–20 % für eine kontinuierliche Produktion. Bevor Sie bestellen, sollten Sie Frequenz und Leistung sorgfältig auswählen und die Systemkompatibilität, den Materialtyp und die Verbindungsgestaltung prüfen.
Warum der richtige Wandler wichtig ist
Der Wandler ist das Herzstück eines Ultraschallschweißsystems. Er wandelt hochfrequente elektrische Energie des Generators in mechanische Schwingungen um, die das Horn antreiben und das Werkstück verschweißen. Ein ungeeigneter Wandler kann zu schwachen Schweißnähten, Gratbildung, beschädigten Werkstücken, Kratzern auf Oberflächen oder einer verkürzten Lebensdauer des Wandlers führen. Die gute Nachricht: Sobald Sie die Wechselwirkung von Frequenz und Leistung mit Ihrem Werkstück verstehen, ist die Auswahl des richtigen Wandlers in wenigen Minuten erledigt.
Frequenz: Höher ist nicht besser – es ist anders.
Die Frequenz bestimmt die Stärke der Vibration im Kunststoff. Niedrigere Frequenzen führen zu größerer Amplitude, tieferem Eindringen und aggressiverem Verschweißen – ideal für dicke Wände und starre Kunststoffe. Höhere Frequenzen hingegen bedeuten kleinere Amplitude, feinere und sanftere Vibrationen – optimal für dünne, empfindliche und kosmetiksensible Teile. Die richtige Frequenz ist diejenige, die zu Ihrem Bauteil passt, nicht der höchste Wert im Datenblatt.
Faustregel
- Dicke / große / schwer zu schweißende Teile → niedrigere Frequenz wählen (15 kHz–20 kHz).
- Dünne / kleine / kosmetikempfindliche Teile → höhere Frequenz wählen (28 kHz–35 kHz+).
Leistung: An die Schweißfläche anpassen, nicht nach dem Motto „größer ist besser“.
Die Leistung muss der Schweißfläche und dem Materialvolumen angepasst sein. Zu geringe Leistung führt zu schwachen Schweißnähten und unvollständiger Verbindung. Zu hohe Leistung quetscht das Bauteil, erzeugt Schweißgrate, beschädigt Oberflächen und verkürzt die Lebensdauer des Wandlers. Die optimale Leistung ist diejenige, die die Verbindung innerhalb der vorgegebenen Schweißzeit aufschmilzt – und diese hängt von der Schweißfläche ab, nicht von einer Marketingzahl.
Gemeinsame Machtklassen
- Kleine Punktschweißungen / Dünnschichten → Niedrigleistungsklasse (einige hundert Watt, gepaart mit 28 kHz / 35 kHz).
- Mittlere Gehäuse und Gehäuse → 1500 W–2000 W Klasse (typischerweise 20 kHz).
- Große Bauteile & breite Schweißnähte → 2600 W–4200 W Klasse (typischerweise 15 kHz).
- Schwierige Werkstoffe (PP, PE, glasfaserverstärkte Kunststoffe) → eine Potenzstufe höher wählen, anstatt eine Grenzschweißung zu erzwingen.
-
Als Tipp
Für den Dauerbetrieb sollten Sie eine Leistungsreserve von 15–20 % einplanen, anstatt den ganzen Tag mit 100 % Leistung zu laufen. Eine leichte Überdimensionierung ist sicherer als eine Unterdimensionierung.
Frequenz × Leistungsauswahlmatrix
Nutzen Sie die untenstehende Tabelle als Kurzübersicht für die Angebotserstellung von Wandlern. Wählen Sie für Ihr Bauteil die passende Zeile aus (Größe und Material) und wählen Sie die empfohlene Frequenz und Leistungsklasse als Ausgangspunkt.
| Frequenz | Am besten geeignet für | Teilegröße | Typische Leistung | Anmerkungen |
| 15 kHz | Großbauteile, dickwandige Konstruktionen, starre technische Kunststoffe (ABS, PC, Nylon), Automobilkomponenten | | Groß | 2600–4200 W | Hohe Leistung, starke Schweißnaht, weniger Aufwand für das Aussehen |
| 20 kHz | Allgemeine Schweißarbeiten, Elektronikgehäuse, Spielzeug, Konsumgüter | Medium | 1500–2000 W | Die vielseitigste und kostengünstigste Wahl |
| 28 kHz | Kleinteile, Steckverbinder, USB-Stecker, SD-Karten | Klein | 300–800 W | Geringere Amplitude, sauberere Schweißnaht, weniger Schweißgrat |
| 35 kHz+ | Ultrakleine, dünne oder empfindliche Teile, medizinische Verbrauchsmaterialien, Sensorgehäuse, Brillen | Mikro | 100–400 W | Feinste Schweißnaht, minimale optische Beeinträchtigung, geringste Vibrationen |
Neben Frequenz und Leistung: Drei weitere Dinge, die Sie überprüfen sollten
① Systemkompatibilität
Die Frequenz des Schallwandlers muss exakt mit der Ihres Generators und Verstärkers übereinstimmen. Ein 20-kHz-Schallwandler funktioniert nicht mit einem 15-kHz-Generator, selbst wenn die Leistungsangaben stimmen. Achten Sie beim Einzelkauf der Komponenten darauf, dass alle drei (Schallwandler, Generator, Verstärker/Horn) auf dieselbe Resonanzfrequenz abgestimmt sind.
② Materialart
Starre Kunststoffe (ABS, PS, PMMA, PC) lassen sich mit Standardeinstellungen problemlos verschweißen. Halbstarre und flexible Materialien (PP, PE, Weich-PVC) benötigen eine höhere Amplitude oder eine niedrigere Frequenz für einen optimalen Materialfluss. Glasfaserverstärkte Kunststoffe dissipieren Energie und erfordern mehr Leistung oder eine längere Schweißzeit. Prüfen Sie die Materialgüte, bevor Sie die Spezifikationen des Wandlers endgültig festlegen.
③ Schweißnahtkonstruktion
Energieleiter, Scherfugen, Stufenfugen und Nut-und-Feder-Verbindungen verhalten sich alle unterschiedlich. Eine schlecht konstruierte Verbindung kann auch durch einen besseren Wandler nicht gerettet werden – die Energie findet keinen geeigneten Fokus. Testen Sie daher immer mit Musterteilen, bevor Sie eine Serienproduktion in Auftrag geben.
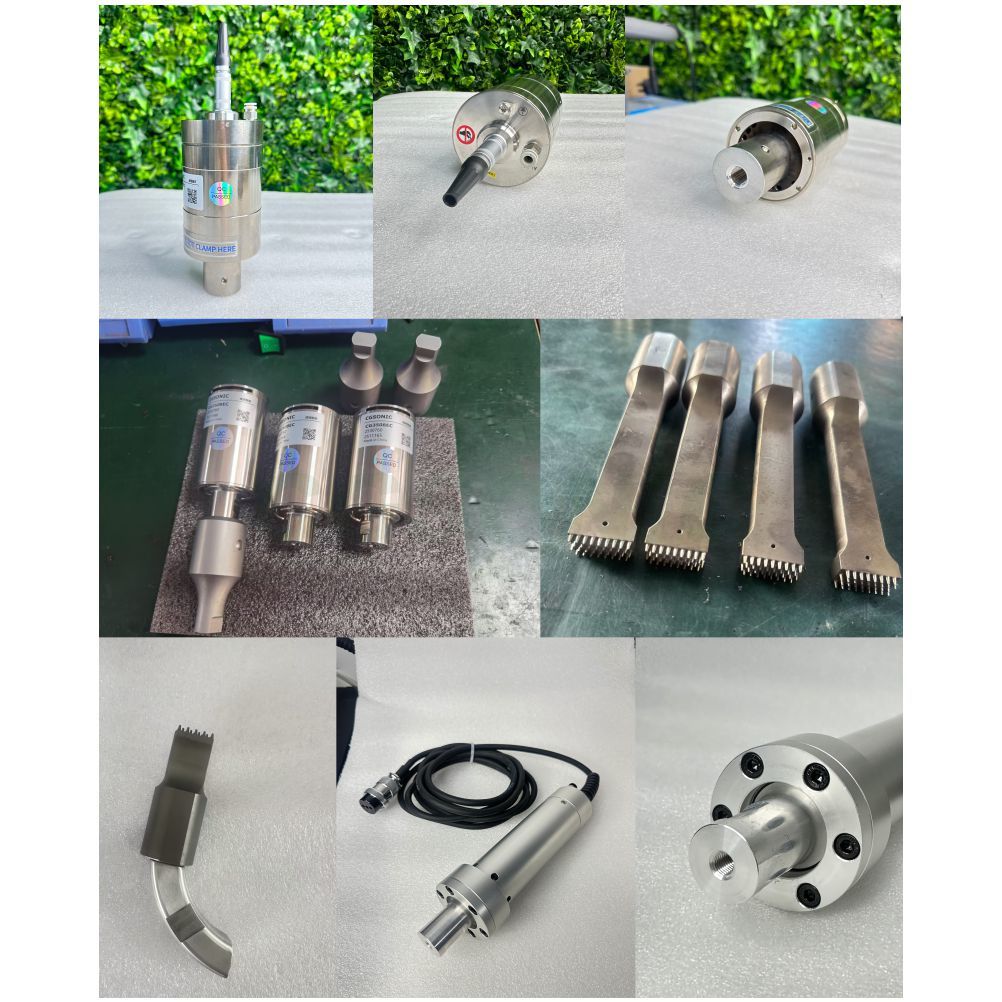
Häufige Auswahlfehler, die Sie vermeiden sollten
Fehler 1: Den leistungsstärksten Wandler „nur für alle Fälle“ kaufen. – Überdimensionierte Leistung beschädigt Bauteile und verkürzt die Lebensdauer des Wandlers. Eine Leistungsreserve von 15–20 % ist ausreichend; 50 % und mehr Überdimensionierung sind kontraproduktiv.
- Fehler 2: Unterschiedliche Frequenzen der Komponenten. – Ein 15-kHz-Wandler mit einem 20-kHz-Horn erzeugt keine Resonanz und fällt schnell aus. Wandler, Verstärker und Horn müssen immer auf derselben Frequenz arbeiten.
- Fehler 3: Ignorieren kosmetischer Anforderungen. – Schweißnähte mit hoher Amplitude auf sichtbaren Oberflächen hinterlassen Grat, Spannungsrisse oder können zum Einsturz des Bauteils führen. Verwenden Sie eine höhere Frequenz (kleinere Amplitude), wenn sich die Schweißfläche auf einer sichtbaren Fläche befindet.
- Fehler 4: Fehlende Probeschweißungen. – Selbst bei korrekten Spezifikationen können Nahtgeometrie und Werkstoffgüte das Ergebnis beeinflussen. Führen Sie daher vor der Großbestellung immer 50–100 Probeschweißungen durch.
Schnellauswahl-Checkliste
Bevor Sie einen Lieferanten kontaktieren, sollten Sie die folgenden Antworten bereithalten. Sie sind genau das, was ein Ingenieur benötigt, um den richtigen Messumformer zu empfehlen und unnötige Angebotsanfragen zu vermeiden.
☐ Teilematerial (z. B. ABS, PP, PC, glasfaserverstärktes Nylon)
☐ Wandstärke und Schweißnahtfläche (mm²)
☐ Teilegröße und Geometrie
☐ Kosmetische Anforderungen (sichtbare Oberfläche? Markierungstoleranz?)
☐ Benötigtes Produktionsvolumen / Zykluszeit
☐ Vorhandene Generator-/Verstärkerfrequenz
☐ Schweißnahtgestaltung (Energieführung, Scherung, Stufe usw.)
Häufig gestellte Fragen
Frage 1: Bedeutet eine höhere kHz-Zahl eine stärkere Schweißnaht?
A1: Nein. Höhere kHz-Werte bedeuten geringere Amplitude und sanftere Vibrationen. Niedrigere kHz-Werte bedeuten größere Amplitude und stärkere Schweißnahtdurchdringung. Die Festigkeit ergibt sich aus der Abstimmung der Frequenz auf die Bauteilgröße, nicht aus der Wahl eines höheren Wertes.
Frage 2: Kann ich einen 20-kHz-Wandler mit einem 15-kHz-Horn verwenden?
A2: Nein. Wandler, Verstärker und Horn müssen die gleiche Resonanzfrequenz aufweisen. Ein 20-kHz-Wandler mit einem 15-kHz-Horn koppelt nicht richtig – es entstehen schwache Verbindungen, der Wandler startet nicht oder brennt innerhalb weniger Minuten durch.
Frage 3: Welche Leistungsklasse benötige ich für kleine Kunststoffpunktschweißungen?
A3: Für kleine Punktschweißungen an Dünnschichten, Steckverbindern oder Mikrobauteilen benötigen Sie typischerweise eine Niedrigleistungsklasse (einige hundert Watt) in Kombination mit einer höheren Frequenz (28 kHz oder 35 kHz). Eine zu hohe Leistung würde das Bauteil beschädigen, anstatt es zu verschweißen.
Frage 4: Woran erkenne ich, ob mein aktueller Wandler zu klein dimensioniert ist?
A4: Die häufigsten Anzeichen sind: schwache Schweißnähte, die sich leicht lösen, zu lange Schweißzeiten (über 2 Sekunden bei typischen Kunststoffen), häufige Überlastungsalarme des Umrichters oder ein heißlaufender Wandler. In diesen Fällen ist meist ein Wechsel zu einer höheren Leistungsklasse erforderlich – nicht der Kauf eines komplett neuen Generators.
Sprechen Sie mit uns
Senden Sie uns ein Foto oder eine Zeichnung Ihrer Bauteile sowie Angaben zur Materialgüte und zum gewünschten Volumen. Unsere Ingenieure empfehlen Ihnen die passende Frequenz, Leistungsklasse und Sonotrodenkonstruktion und führen vor der Bestellung einer Serienfertigung eine Probeschweißung an Ihren Bauteilen zur Freigabe durch.