














Vollständiger Leitfaden zur Einstellung von Ultraschallschweißparametern: 14 wichtige Parameter erklärt (Praxisversion für Ingenieure)
Vollständiger Leitfaden zur Einstellung von Ultraschallschweißparametern: 14 wichtige Parameter erklärt (Praxisversion für Ingenieure)
Dieser Artikel wurde von Li Yong, einem Ingenieur für Ultraschallschweißverfahren bei Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., verfasst. Er verfügt über 22 Jahre Erfahrung in der Optimierung von Produktionslinien und der Ertragssteigerung und hat bereits über 10.000 Schweißprojekte mit mehr als 100.000 Produkten erfolgreich abgeschlossen. Der Inhalt dieses Artikels basiert auf realen Anwendungsfällen in Produktionslinien und der Überprüfung von Parametern.
Inhaltsverzeichnis
- Schweißdruck
- Verzögerungszeit 1 (Startwartezeit)
- Schweißzeit
- Haltezeit (Aushärtungszeit)
- Amplitude
- Auswahl des Schweißmodus (Zeit/Energie/Tiefe)
- Sinkgeschwindigkeit
- Maschinenabstiegspuffer
- Auslösedruck
- Verzögerungszeit zwei (Vordruckverzögerung)
- Sekundäre Vibrationszeit (zur Reinigung des Schweißkopfes)
- Feineinstellung des Maschinenhubs
- Kalibrierung auf Maschinenebene
- Gesamthub der Maschine
- Kurzübersichtstabelle mit 14 Parametern
- Entscheidungsbaum zur Parameteroptimierung
- Häufig gestellte Fragen (FAQ)
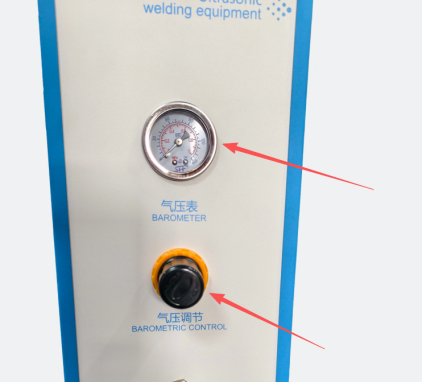
I. Schweißdruck
Wirkung
Der Schweißdruck ist für die Kunststoffverbindung von grundlegender Bedeutung, da er die Festigkeit des Kontakts zwischen Schweißkopf und Produkt bestimmt und sich direkt darauf auswirkt, ob Vibrationsenergie effektiv auf die Schweißnaht übertragen werden kann.
Beeinflussen
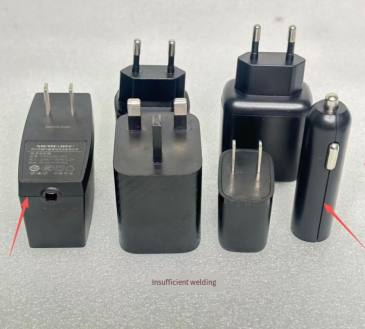
- Unzureichender Druck Die oberen und unteren Bauteile passen nicht dicht zusammen, was zu einer schlechten Übertragung der Vibrationsenergie führt und unvollständige Schweißnähte sowie eine unzureichende Schweißnahtfestigkeit begünstigt.
- Übermäßiger Druck Der Kunststoff wird mit Gewalt zusammengedrückt, was zu Überschweißungen, Gratbildung sowie Beschädigung und Verformung des Produkts führt.
Anregung
- Für normale Kunststoffteile ist ein mittlerer Druck vorzuziehen; für dünnwandige und Außenteile sollte der Druck entsprechend reduziert werden; und für starre Materialien kann der Druck entsprechend erhöht werden.
Vorgehensweise zur Fehlersuche: Erhöhen Sie den Druck schrittweise von niedrig nach hoch, bis Sie den Druck gefunden haben, bei dem das Produkt fest sitzt. Vernachlässigen Sie dabei das Prinzip „je fester, desto besser“.
II. Verzögerungszeit 1 (Startwartezeit)
Wirkung
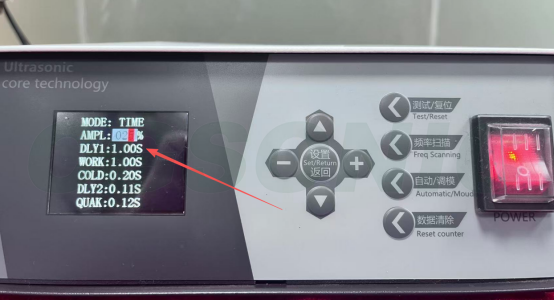
Die Wartezeit vom Drücken des Startknopfes bis zum Beginn des Absenkens des Schweißkopfes und der Abgabe von Ultraschallwellen gibt dem Bediener Zeit, sich zu vergewissern, dass das Produkt an der richtigen Stelle ist.
Beeinflussen
- zu kurze Verzögerung Wird das Produkt gestartet, bevor es ordnungsgemäß platziert ist, besteht die Gefahr, dass die Hand eingeklemmt wird oder sich das Produkt verschiebt, was ein Sicherheitsrisiko darstellt.
- Übermäßige Verzögerungen die Produktionszykluszeit verkürzen und die Kapazitätseffizienz beeinflussen.
Anregung
- Bei Modellen mit Zwei-Tasten-Bedienung startet der Timer nur, wenn beide Tasten gleichzeitig gedrückt werden, um die Betriebssicherheit zu gewährleisten.
- Bei Standardprodukten sollte die Zeit auf 0,1-0,5 Sekunden eingestellt werden; bei Produkten, die eine manuelle Platzierung und Positionierung erfordern, sollte die Zeit auf 0,5-1,0 Sekunden verlängert werden.
III. Schweißzeit
Wirkung
Die Dauer der Ultraschallvibration bestimmt die Menge des geschmolzenen Kunststoffs. Die Schweißzeit ist der Parameter, auf den Anfänger am meisten achten, aber auch der, der am häufigsten falsch eingestellt wird.
Beeinflussen
- Zu kurze Zeit Unzureichendes Aufschmelzen des Kunststoffs, unvollständiges Verschweißen und schlechte Lötung.
- Zu lang : Zu hoher Energieeintrag führt zum Überschmelzen des Kunststoffs, was zu Versengen, übermäßigem Grat und Produktverformung führt.
Anregung
- Die Schweißzeit für kleine und dünne Teile beträgt im Allgemeinen 1-0,4s ; für mittlere und große Teile, es ist 0,4-1,2 Sekunden und kann je nach gewünschtem Schweißergebnis feinjustiert werden.
- Beginnen Sie mit kurzen Zeiträumen und verlängern Sie diese allmählich; stellen Sie nicht direkt lange Zeiträume ein. Sollten Sie Verbrennungen oder übermäßige Grate bemerken, korrigieren Sie die Einstellung sofort.
- Für die erste Schweißprobe eines neuen Modells oder neuer Materialien wird empfohlen, mit 0,2 s zu beginnen und jeweils 0,1 s zu testen, wobei Aussehen und Festigkeit dokumentiert werden.
IV. Haltezeit (Aushärtungszeit)
Wirkung
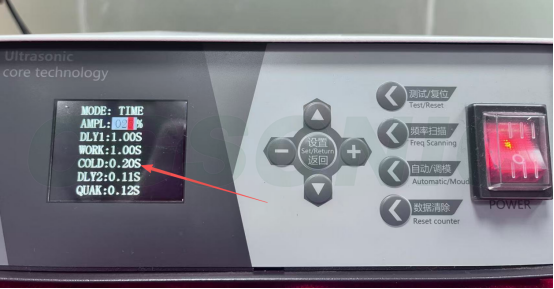
Nach Beendigung der Ultraschallbehandlung muss das Produkt weiter angedrückt werden, damit der geschmolzene Kunststoff abkühlen und erstarren kann. Eine zu kurze Haltezeit ist eine häufige Ursache für Schweißnahtrisse und Rückfederung.
Beeinflussen
- Zu kurze Haltezeit Wird die Form geöffnet, bevor der Kunststoff abgekühlt ist, besteht die Gefahr von Rückfederung, Rissbildung und Fehlausrichtung der Schweißnaht.
- Übermäßige Druckhaltezeit verlangsamt den Produktionszyklus und verringert die Produktionseffizienz.
Anregung
- Bei Standardprodukten beträgt die Druckhaltekraft Die Zeit beträgt 0,2-0,8 Sekunden. Bei Produkten mit hohen Dichtungsanforderungen sollte die Druckhaltezeit entsprechend verlängert werden (z. B. bei wasserdichten Gehäusen).
- Je höher der Schmelzpunkt des Materials und je dicker die Schweißnaht, desto länger sollte die Druckhaltezeit sein.
V. Amplitude
Wirkung
Die Amplitude der Schweißkopfschwingung bestimmt die pro Zeiteinheit auf das Produkt übertragene Energiemenge. Amplitude, Schweißzeit und Druck bilden die „drei Elemente der Energie“.
Beeinflussen
- Niedrige Amplitude : unzureichende Energie, schwache Schweißnaht und schlechte Lötverbindung.
- Übermäßige Amplitude Die Aufprallenergie ist zu groß, wodurch Materialien leicht verbrennen und dünnwandige Teile des Produkts brechen können.
Anregung
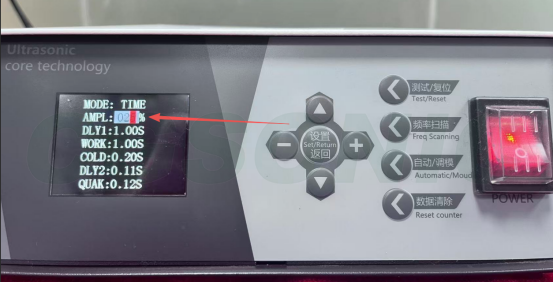
- Harte Kunststoffe (PC, ABS) erfordern eine höhere Amplitude ( 60%-80% Weiche PP-, PE- und Vliesstoffe verwenden eine geringere Amplitude ( 30%-50% ).
- Stellen Sie das Gerät zunächst auf die mittlere Stufe (üblicherweise 50 %) ein und passen Sie die Einstellung bei Bedarf schrittweise an. Stellen Sie die Leistung nicht sofort auf die maximale Stufe.
- Eine zu hohe Amplitude kann auch den Verschleiß und die Wärmeentwicklung des Schweißkopfes beschleunigen, daher sollte die Temperatur des Schweißkopfes bei längerem Gebrauch überwacht werden.
VI. Auswahl des Schweißmodus (Zeit/Energie/Tiefe)
Wirkung
Die Präzisions-Ultraschallschweißmaschine bietet drei Betriebsmodi, die sich durch ihre "Ausgangskriterien" unterscheiden:
- Zeitmodus : Gibt Ultraschallsignale in festen Intervallen (gesteuert durch „Sekunden“) aus.
- Energiemodus : Gibt die gesamte Energie aus, um Spannungsschwankungen auszugleichen (gesteuert durch "Joule").
- Tiefenmodus : Gesteuert durch die Eindringtiefe des Schweißkopfes (in Millimetern).
Anwendbare Szenarien
- Zeitmodus : Stabile Produktabmessungen und gute Materialkonsistenz, der am häufigsten verwendete Modus und die erste Wahl für Anfänger zum Debuggen.
- Energiemodus Empfohlen für die Massenproduktion, bei der eine gleichbleibende Qualität erforderlich ist, und für Werkstätten mit schwankender Netzspannung.
- Tiefenmodus : Anwendungsfälle mit strengen Anforderungen an die Gesamthöhe des Produkts und den Materialüberschuss in der Optik (wie z. B. Präzisionselektronik und Medizinprodukte).
Anregung
Anfänger sollten zunächst im Zeitmodus mit der Fehlersuche beginnen und erst nach einer gewissen Einarbeitungszeit in den Energie- oder Tiefenmodus wechseln; Standardmodelle unterstützen nur den Zeitmodus, für High-End-Modelle wenden Sie sich bitte an den Gerätehersteller.
VII. Sinkgeschwindigkeit
Wirkung
Die Abwärtsbewegungsgeschwindigkeit desHornDie Die Sinkgeschwindigkeit beeinflusst direkt die Aufprallkraft in dem Moment, in dem der Schweißkopf mit dem Produkt in Kontakt kommt.
Beeinflussen
- Die Sinkgeschwindigkeit ist zu hoch Der Schweißkopf trifft auf das Produkt, und der Aufprall führt dazu, dass sich das Produkt verschiebt, Risse bekommt oder sich nicht mehr richtig ausrichtet.
- Die Abwärtsrate ist zu langsam Dies verlängert den gesamten Produktionszyklus und verringert die Kapazität.
Anregung
- Bei präzisionsgefertigten oder empfindlichen Teilen sollte die Sinkgeschwindigkeit verringert werden; bei normalen Bauteilen kann die Geschwindigkeit angemessen erhöht werden.
Es wird empfohlen, mit einer Probeschweißung bei 50 % Geschwindigkeit zu beginnen und diese entsprechend dem Feedback zum Aussehen und zur Festigkeit des Produkts anzupassen.
8. Maschinenabstiegspuffer
Wirkung
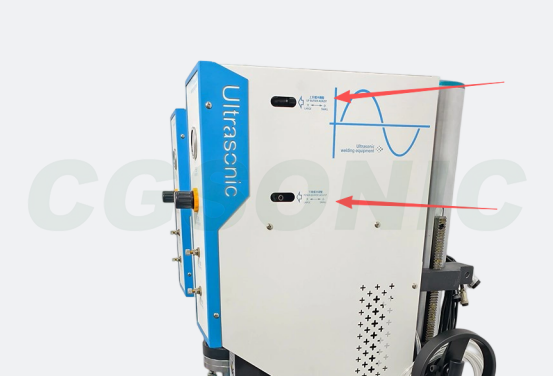
Die Dämpfungseinstellung des Zylinders beim Absenken des Schweißkopfes und Annähern an das Produkt wird durch die Dämpfungseinstellventile an beiden Enden des Zylinders erreicht, wodurch der Aufprall beim Kontakt des Schweißkopfes mit dem Produkt reduziert wird.
Beeinflussen
- Unzureichende Polsterung Der Hochgeschwindigkeitsaufprall des Schweißkopfes auf das Produkt verursacht Produktverschiebungen, Risse oder Positionierungsfehler, und es entstehen leicht Eindellungen an den sichtbaren Teilen.
- Übermäßiger Puffer Die Sinkrate ist zu langsam, was den Produktionszyklus verlängert und die Kapazität verringert.
Anregung
- Die Puffereinstellung erfolgt üblicherweise über die Puffereinstellventile an beiden Enden des Zylinders; eine Drehung im Uhrzeigersinn erhöht die Pufferwirkung, eine Drehung gegen den Uhrzeigersinn verringert sie.
- Um die Zykluszeit zu verbessern, sollte der Puffer für Außenteile, Präzisionsteile und empfindliche Teile vergrößert werden; für normale Strukturteile sollte der Puffer entsprechend reduziert werden.
- Pufferung und Sinkgeschwindigkeit sind zwei Parameter, die zusammenwirken; die Anpassung eines der beiden Parameter allein hat nur begrenzte Auswirkungen.
9. Auslösedruck
Wirkung
Die Ultraschallwellen werden erst abgegeben, nachdem der Schweißkopf den eingestellten Anpressdruck auf das Produkt erreicht hat. Der Auslösedruck entspricht einem „Passbestätigungsschalter“.
Beeinflussen
- Auslösedruck zu hoch Die Ultraschallstimulation beginnt, bevor der Druck vollständig komprimiert ist, was zu Vibrationsrutschen und schlechter Lötung führt.
- Der Auslösedruck ist zu niedrig : Es beginnt zu vibrieren, bevor die Verbindung vollständig hergestellt ist, was zu einer instabilen Schweißnaht führt.
Anregung
- Der Auslösedruck sollte etwas niedriger sein als der tatsächliche Schweißdruck, um sicherzustellen, dass das Produkt vor Beginn der Ultraschallbehandlung vollständig verbunden ist.
- Nur High-End-Modelle (wie z. B. Die HS-Serie und die P3-Serie) unterstützen die Druckauslösefunktion; normale Modelle verfügen nicht über diese Option.
10. Verzögerungszeit zwei (Vorladeverzögerung)
Wirkung
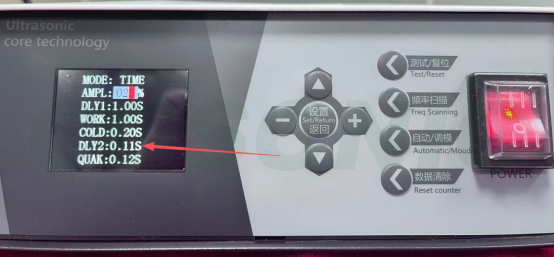
Die Verzögerungszeit zwischen dem Absenken des Schweißkopfes und dem Kontakt mit dem Produkt und dem Beginn der Ultraschallwellenausgabe ermöglicht es dem Produkt, vollständig zu haften und sich unter Druck zu stabilisieren, bevor die Vibration beginnt; dies wird auch als Vordruckverzögerung bezeichnet.
Beeinflussen
- zu kurze Verzögerung Das Produkt beginnt zu vibrieren, bevor es vollständig verbunden ist, was zu Verrutschen, schlechten Schweißnähten und instabilen Schweißnähten führt.
- übermäßige Verzögerung Der Produktionszyklus verlängert sich, und der anhaltende Druck kann zu Produktverformungen oder -beschädigungen führen.
Anregung
- Für normale Produkte, Die Zeit sollte 0,05-0,2 Sekunden betragen. Bei großen Artikeln oder Produkten, die ein Vorpressen und Verkleben erfordern, sollte die Zeit entsprechend verlängert werden. 2-0,5 Sekunden Die
- Verwenden Sie es in Verbindung mit dem Auslösedruck, um sicherzustellen, dass das Produkt richtig sitzt, bevor Sie die Ultraschallausgabe aktivieren.
- Verzögerungszeit 1 vs. Verzögerungszeit 2 Zum einen wird die Wartezeit vom Drücken des Knopfes bis zum Absenken eingehalten (um den Bediener zu schützen), zum anderen wird die Wartezeit vom Kontakt mit dem Produkt bis zum Beginn der Vibration eingehalten (um einen korrekten Sitz zu gewährleisten).
11. Zweite Vibrationszeit (Reinigung des Schweißkopfes)
Wirkung
Nach Abschluss des Schweißvorgangs und Aufrechterhaltung des Drucks werden erneut kurzzeitig Ultraschallwellen abgegeben, um anhaftende Produkt- oder Schlackenreste vom Schweißkopf zu lösen. Dadurch wird ein Festkleben des Schweißkopfes am Material und eine Beeinträchtigung des nächsten Schweißzyklus verhindert. Bei manchen Modellen wird dies als „Entformungsvibration“ oder „Schweißkopfreinigung“ bezeichnet.
Beeinflussen
- Zu kurze Zeit : Schlacke oder Produktreste haften am Schweißkopf und beeinträchtigen die Positionierung und Schweißqualität der nächsten Schweißung.
- Übermäßige Zeit : Verschwendet Energie, kann zu einem zu hohen Temperaturanstieg des Schweißkopfes führen und beschleunigt den Verschleiß des Schweißkopfes.
Anregung
- Materialien, an denen leicht haften bleibt (wie PP und PE), erfordern einen zweiten Schüttel- und Fallvorgang; harte Kunststoffe haften im Allgemeinen nicht leicht.
- Die normale Einstellung ist 05-0,2s Bei leicht haftenden Materialien die Zeit entsprechend verlängern; bei Antihaftprodukten den Wert auf 0 setzen, um diese Funktion zu deaktivieren.
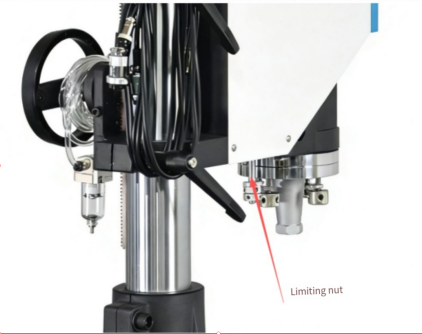
12. Feinabstimmung des Maschinenhubs
Wirkung
Die Feinjustierung des vertikalen Hubs des Schweißkopfes dient der präzisen Steuerung der Kontaktposition und Schweißtiefe zwischen dem tiefsten Punkt des Schweißkopfes und der Produktoberfläche. Dies erfolgt üblicherweise über Anschlagschrauben oder Skalenknöpfe.
Beeinflussen
- Übermäßiger Schlaganfall Der Schweißkopf wird zu tief heruntergedrückt, was zu Überschweißung, Gratbildung sowie Beschädigung und Verformung des Produkts führt.
- Unzureichender Schlaganfall Der Schweißkopf hat keinen ordnungsgemäßen Kontakt oder der Druck ist unzureichend, was zu unvollständiger Schweißung und unzureichender Schweißfestigkeit führt.
Anregung
- Zuerst sollte eine grobe Einstellung des Gesamthubs vorgenommen werden, anschließend können Feineinstellungen für eine präzise Positionierung vorgenommen werden.
- Jede Anpassung sollte nicht überschreiten 1 mm Während der Justierung sollten Probeschweißungen durchgeführt und die Ergebnisse durch eine Kombination aus Aussehens- und Festigkeitsprüfungen bestätigt werden.
- Nach dem Wechsel von Produkten oder Schweißköpfen muss die Hubfeinjustierung neu kalibriert werden.
13. Kalibrierung der Maschinennivellierung
Wirkung
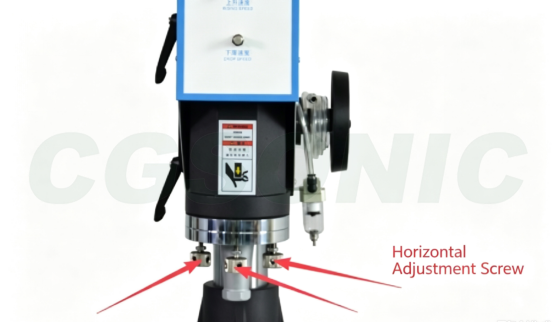
Durch die Parallelität zwischen der Arbeitsfläche des Schweißkopfes und der Arbeitsfläche der unteren Form/Vorrichtung wird sichergestellt, dass der Schweißdruck gleichmäßig über die gesamte Schweißnaht verteilt wird, was die Grundlage für die Gewährleistung einer gleichbleibenden Schweißqualität bildet.
Beeinflussen
- Horizontale Abweichung Eine Seite der Schweißnaht ist überschweißt, während die andere Seite unterschweißt ist, was zu einer ungleichmäßigen Schweißnahtfestigkeit und einer leichten Produktverformung führt.
Anregung
- Die horizontale Ausrichtung wird typischerweise durch Justieren der Nivellierschrauben an der Montagehalterung des Schweißkopfes erreicht.
- Die Wasserwaage muss nach dem Wechsel des Schweißkopfes, dem Wechsel der unteren Form oder dem Verschieben der Maschine neu kalibriert werden.
- Die Druckverteilung kann getestet werden mit druckempfindliches Papier oder Aluminiumfolie zur Bestätigung der horizontalen Lage.
- Nach jedem Wechsel des Schweißkopfes oder der Form muss eine Nivellierung durchgeführt werden; während der Produktion sollte die Nivellierung regelmäßig (wöchentlich oder monatlich) überprüft und etwaige Abweichungen umgehend korrigiert werden.
XIV. Gesamthub der Maschine
Wirkung
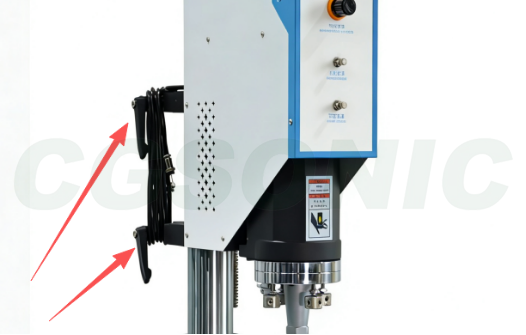
Steuert den gesamten Bewegungsbereich des Maschinenkörpers beim Heben und Senken, dient zur Einstellung des Anfangsabstands und des maximalen Anpressdrucks zwischen dem Horn (Schweißkopf) und dem Produkt sowie zur Bestimmung des Bereichs der Produkthöhen, die angepasst werden können.
Beeinflussen
- Übermäßiger Gesamtschlaganfall Der Schweißkopf senkt sich zu weit ab, wodurch sich die Zykluszeit verlängert und möglicherweise der effektive Hubbereich des Zylinders überschritten wird.
- Unzureichender Gesamtschlag Der Schweißkopf kann das Produkt nicht erreichen oder die Schweißtiefe ist unzureichend, was zu einer Kaltverschweißung führt.
Anregung
- Beim Wechsel zu Produkten mit unterschiedlicher Höhe muss der gesamte Verfahrweg neu berechnet werden.
- Der Schweißkopf wird entsprechend der Produkthöhe eingestellt, um sicherzustellen, dass das Produkt leicht aufgenommen und abgesetzt werden kann, wenn es sich an seinem höchsten Punkt befindet, und dass der Schweißvorgang abgeschlossen werden kann, wenn es sich an seinem niedrigsten Punkt befindet.
- Zuerst sollte eine grobe Einstellung des Gesamtverfahrwegs vorgenommen werden, anschließend können Feineinstellungen für eine präzise Positionierung vorgenommen werden.
Kurzübersichtstabelle mit 14 Parametern
| Seriennummer | Parameter | Angemessener Bereich | Die Auswirkungen der Anpassung | Der Effekt der Reduzierung |
| 1 | Schweißdruck | Mittel (je nach Modell) | Überschweißen, Druckschäden und Verformung | Schlechte Lötung, unzureichende Festigkeit |
| 2 | Verzögerungszeit 1 | 0,1-0,5 s | Rückgang der Produktionskapazität | Herunterdrücken, Produktverschiebung |
| 3 | Schweißzeit | 0,1-1,2 Sekunden | Verbrannt, Grate, verformt | Schlechte Lötung, unzureichende Festigkeit |
| 4 | Haltezeit | 0,2–0,8 Sekunden | verlangsamen | Schweißnahtrisse und Rückfederung |
| 5 | Amplitude | 30%-80% | Brennendes Material, Risse in dünnen Wänden | Schlechte Lötung, schwache Verschmelzung |
| 6 | Schweißmodus | Zeit/Energie/Tiefe | Wählen Sie je nach Szenario. | |
| 7 | Sinkgeschwindigkeit | 30%-70% | Produktverdrängung, Risse | verlangsamen |
| 8 | Fallender Puffer | Ventilposition 1-3 Umdrehungen | verlangsamen | Aufprall, Eindringung |
| 9 | Auslösedruck | Etwas niedriger als der Schweißdruck | Schlupf, kalte Lötstelle | Vorzeitige Schwingung und Instabilität |
| 10 | Verzögerungszeit 2 | 0,05-0,5 s | Langsameres Tempo, Quetschverletzungen | Schlupf, kalte Lötstelle |
| 11 | Sekundäre Erschütterung | 0,05–0,2 s | Temperaturanstieg und Verschleiß des Schweißkopfes | Haftung, Positionierungsversatz |
| 12 | Geringfügige Anpassungen am Reiseplan | 0,1 mm Schrittweite | Überlöten, Druckschäden | Unzureichender Kontakt, schlechte Lötung |
| 13 | Horizontale Kalibrierung | Druckempfindlicher Papiertest | Muss einheitlich sein. | |
| 14 | Gesamtreiseplan | Abhängig von der Produkthöhe | Langsameres Tempo, Überschreitung der Reisegeschwindigkeit | Schweißen nicht möglich, schlechte Schweißnaht |
Entscheidungsbaum zur Parameteroptimierung
Bei Schweißfehlern können 90 % der Probleme durch eine Überprüfung in der folgenden Reihenfolge abgedeckt werden:
① Rohmaterialtrocknung (ABS/PC 80–100 °C, 2–4 Stunden) → ② Passgenauigkeit und Positionierung des Produkts → ③ Zustand des Schweißkopfes/der Formunterseite (Verschleiß, Resonanz, Ebenheit) → ④ Drei Hauptparameter: Druck, Zeit und Amplitude → ⑤ Sekundäre Parameter wie Druckhaltung, Dämpfung und Hub
Zunächst sollten drei Hauptkategorien von Problemen ausgeschlossen werden: Materialien, Positionierung und Formen , bevor die Parameter angepasst werden. Diese Reihenfolge umzukehren, führt zu unnötigem Zeitverlust.
Allgemeine Debugging-Schritte
- Prüfen Sie zunächst, ob der Schweißkopf und die untere Formvorrichtung korrekt installiert sind und ob die Produktpositionierung korrekt ist.
- Stellen Sie Druck und Amplitude zunächst auf mittlere Werte ein und erhöhen Sie die Schweißzeit schrittweise.
- Zuerst sollte man das Aussehen prüfen: auf Brandspuren, Grate oder Dellen; anschließend sollte man einen Bruchtest durchführen, um die Schweißnahtfestigkeit zu prüfen.
- Unzureichende Stärke: Erhöhen Sie vorrangig die Zeit oder die Amplitude leicht und vermeiden Sie es, die Parameter zu stark auf einmal zu verändern.
- Wenn das Schweißmaterial durchgebrannt ist: Verringern Sie die Zeit, die Amplitude oder den Druck.
- Sobald die Parameter richtig eingestellt sind, speichern Sie die Formel zur späteren Verwendung beim Produktwechsel.
Häufige Fehler beim Debuggen
- Sie stellten sofort Zeit und Amplitude auf Maximum ein und beschädigten so das Produkt direkt.
- Die alleinige Überprüfung des Aussehens der Schweißnaht ohne Durchführung einer Bruchprüfung führt zu einer großen Anzahl schlecht verschweißter Stellen.
- Lediglich die Zeit wird angepasst, während die Koordination von Druck, Amplitude und Druckhaltung außer Acht gelassen wird.
- Die eingesetzten Materialien wurden zwar ausgetauscht, es wurden aber die alten Parameter verwendet, was zu Chargenfehlern führte.
- Ohne die Formel zu speichern, muss man jedes Mal von vorne anfangen, wenn man die Produkte wechselt, was ineffizient und fehleranfällig ist.
Häufig gestellte Fragen (FAQ)
F: Mit welchem Parameter sollte ich bei der Einstellung der Ultraschallschweißparameter beginnen?
A: Wir empfehlen, nach dem Prinzip „Positionierung vor Parametereinstellung“ vorzugehen. Prüfen Sie zunächst, ob Schweißkopf und Unterform korrekt montiert und das Produkt richtig positioniert sind. Stellen Sie dann Druck und Amplitude auf mittlere Werte ein und erhöhen Sie die Schweißzeit schrittweise. Kontrollieren Sie zunächst das Aussehen (keine Brandspuren, Grate oder Druckstellen) und führen Sie anschließend einen Bruchtest durch, um die Festigkeit zu prüfen. Ein häufiger Anfängerfehler ist, Zeit und Amplitude sofort auf Maximum zu stellen, was das Produkt direkt beschädigt.
F: Welche Schweißzeit ist die geeignete Einstellung?
A: Es gibt keinen festen Wert; die benötigte Zeit hängt von der Wandstärke, dem Material und der Schweißfläche ab. Bei kleinen, dünnen Teilen sind es in der Regel 0,1–0,4 Sekunden, bei mittelgroßen bis großen Teilen 0,4–1,2 Sekunden. Man beginnt mit einer kurzen Zeit und erhöht sie schrittweise. Bei Verbrennungen oder übermäßiger Gratbildung muss die Zeit sofort wieder reduziert werden. Anfänger machen häufig den Fehler, die Zeit auf über 1,5 Sekunden einzustellen, wodurch das Material durchbrennt.
F: Wie kann ich den Amplitudenprozentsatz anpassen?
A: Harte Kunststoffe (PC, ABS) erfordern eine höhere Amplitude (60–80 %), während für weiche Kunststoffe (PP, PE, Vliesstoffe) eine niedrigere Amplitude (30–50 %) verwendet werden sollte. Es wird empfohlen, mit der mittleren Einstellung des Geräts (in der Regel 50 %) zu beginnen und diese bei Bedarf anzupassen. Beginnen Sie nicht sofort mit der maximalen Amplitude. Eine zu hohe Amplitude kann dünnwandige Teile beschädigen und den Verschleiß des Schweißkopfes beschleunigen.
F: Wie wähle ich zwischen Zeitmodus, Energiemodus und Tiefenmodus?
A: Der Zeitmodus erzeugt Ultraschall für eine festgelegte Dauer und eignet sich für Produkte mit stabilen Abmessungen und guter Materialkonsistenz; er ist der gebräuchlichste Modus. Der Energiemodus gibt die Gesamtenergie aus, wodurch Spannungsschwankungen der Stromversorgung ausgeglichen werden können und er sich für die Serienfertigung mit gleichbleibenden Qualitätsanforderungen eignet. Der Tiefenmodus steuert die Schweißtiefe und eignet sich für Anwendungen mit strengen Anforderungen an die Gesamthöhe des Produkts und den Materialüberschuss. Anfänger sollten zum Testen den Zeitmodus verwenden und für eine stabile Serienfertigung den Energie- oder Tiefenmodus priorisieren.
F: Worin bestehen die Unterschiede zwischen Auslösedruck, Verzögerungszeit eins und Verzögerungszeit zwei?
A: Diese drei Parameter steuern die Startsequenz des Schweißprozesses. Die erste Verzögerungszeit ist die Wartezeit vom Drücken des Knopfes bis zum Absenken des Schweißkopfes (0,1–0,5 s), die dem Bediener die Bestätigung der Stabilität des Produkts ermöglicht. Die zweite Verzögerungszeit ist die Vordruckverzögerung (0,05-0,5s) vom Zeitpunkt des Andrückens des Schweißkopfes an das Produkt bis zum Beginn der Ultraschallabgabe, die es dem Produkt ermöglicht, vollständig zu haften. Der Auslösedruck Die Ultraschall-Startfunktion wird erst aktiviert, nachdem der Schweißkopf den eingestellten Druck erreicht hat (nur bei High-End-Modellen verfügbar). Dadurch wird die Haftung vor Beginn der Vibration sichergestellt. Durch die Kombination dieser drei Parameter lassen sich Probleme wie Druck auf die Hand, Abrutschen und unvollständige Schweißnähte vermeiden.
F: Welchen Zweck hat die sekundäre Vibrationszeit (Schweißkopfreinigungszeit)?
A: Nach dem Schweißen werden kurzzeitig erneut Ultraschallwellen abgegeben, um Produktreste oder geschmolzenes Material vom Schweißkopf zu entfernen und so zu verhindern, dass Materialanhaftungen die Positionierung im nächsten Zyklus beeinträchtigen. Diese Einstellung ist für leicht haftende PP- und PE-Materialien zwingend erforderlich; für harte Kunststoffe (ABS, PC), die in der Regel schlecht haften, ist eine Einstellung von 0 ausreichend. Typischerweise wird eine Einstellung von 0,05–0,2 Sekunden verwendet; zu lange Einstellungen beschleunigen den Verschleiß des Schweißkopfes und den Temperaturanstieg.
F: Soll ich das Rezept speichern, nachdem ich die Parameter angepasst habe?
- A: Es ist unbedingt erforderlich, die Einstellungen zu speichern. Nach der Anpassung der Parameter für jedes Produkt empfiehlt es sich, diese als benannte Formel im Gerät zu speichern (z. B. „ABS-Schale-A1-Formel“). Dadurch kann die Formel bei einem Produktwechsel direkt wiederverwendet werden, ohne dass jedes Mal eine erneute Anpassung erforderlich ist. Bei einem Wechsel der Charge von Spritzgussmaterialien müssen die Parameter erneut überprüft werden; die alte Formel kann nicht direkt angewendet werden.