














11 häufige Fehler beim Ultraschallschweißen von Kunststoffen und wie man sie behebt (mit Schnellanleitung zur Fehlerbehebung)
Letzte Aktualisierung: 20. August 2026 | Autor: Li Yong (Ultraschallschweißverfahrensingenieur) | Lesezeit: ca. 12 Minuten
| Über diesen Artikel Zusammengestellt von Li Yong, Verfahrenstechniker für Ultraschallschweißen bei Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Mit 22 Jahren Erfahrung in der Inbetriebnahme von Produktionslinien und der Ertragssteigerung hat er über 10.000 Schweißprojekte mit mehr als 100.000 geschweißten Produkten realisiert. Der Inhalt dieses Artikels basiert auf realen Anwendungsfällen aus der Produktion und der Validierung von Parametern. |
Inhaltsverzeichnis
- Kaltschweißen (Falschschweißen)
- Überschweißen (Brandspuren, Verkohlung)
- Übermäßiger Blitz und Überlauf
- Produktverformung und -verzug
- Risse und Spalten
- Schweißnahtausrichtungsfehler und -abweichungen
- Eindellungen und Dellen (Oberflächendruckspuren)
- Blasen und Porosität
- Mangelhafte Abdichtung (Wasser- und Luftleckage)
- Uneinheitliche Schweißqualität
- Klappergeräusche nach dem Schweißen
- Schneller Leitfaden zur Fehlerbehebung
- Häufig gestellte Fragen (FAQ)
Ultraschallschweißen von Kunststoffen hat sich dank seiner Schnelligkeit, hohen Präzision und dem Verzicht auf Verschleißteile zum Standardverfahren in der Automobilindustrie, bei Elektronikgehäusen, Medizingeräten, Haushaltsgeräten und vielen anderen Bereichen entwickelt. In der realen Produktion hingegen – beeinflusst durch Materialbeschaffenheit, Parametereinstellungen, Werkzeugverschleiß, Vorrichtungsgenauigkeit und weitere Faktoren – stellen Schweißfehler ein Problem dar, mit dem nahezu jede Produktionslinie konfrontiert wird.
Dieser Artikel beschreibt systematisch die elf häufigsten Fehler beim Ultraschallschweißen in der Produktion. Jeder Fehler wird in drei Stufen unterteilt: „Symptom → Ursache → Lösung“. Am Ende finden Sie eine Kurzanleitung zur Fehlerbehebung, mit der Sie die Ursache schnell ermitteln und so unnötige Fehlersuche vermeiden können.
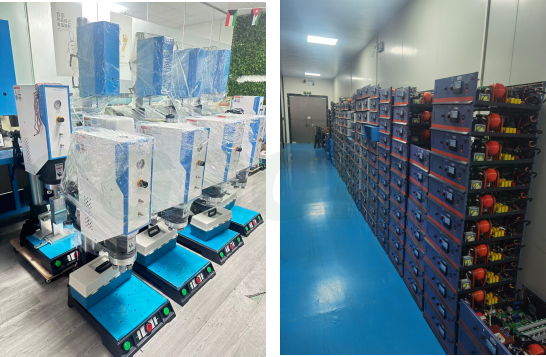
Fotos von Ultraschall-Kunststoffschweißanlagen – Produktionslinie
1. Kaltverschweißen (Falschverschweißen)
Symptom
Die Schweißnaht sieht zwar vollständig ausgebildet aus, bricht aber bei leichter Drehung von Hand und ihre Festigkeit liegt weit unter den geforderten Werten; bei Schältests trennen sich Ober- und Untergehäuse einfach. Die Querschnittsuntersuchung zeigt, dass im Inneren keine echte Verschmelzung stattgefunden hat – die Energieleiter wurden lediglich abgeflacht, anstatt einen geschmolzenen Kern zu bilden.
Ursachen
- Unzureichender Schweißdruck, zu kurze Schweißzeit oder zu geringe Amplitude – Energieeintrag unterhalb der Schmelzschwelle
- Abgenutztes Horn oder Befestigungselement, wodurch die Energieübertragungseffizienz verringert wird
- Das Produkt ist in der Leuchte falsch ausgerichtet, sodass die Energieleiter nicht mit dem Druckpunkt des Horns übereinstimmen.
- Zu viel Feuchtigkeit im Kunststoffharz; verdampfendes Wasser führt Wärme ab und verhindert die Verschmelzung.
- Energieleitfähigkeit im Produktdesign zu gering – nicht genügend schmelzbares Material
Lösungen
- Erhöhen Sie gegebenenfalls den Schweißdruck, verlängern Sie die Schweißzeit oder erhöhen Sie die Amplitude (passen Sie jeweils nur einen Parameter an und protokollieren Sie den Vergleich).
- Überprüfen Sie die Arbeitsflächen des Horns und der Halterung; abgenutzte Teile müssen umgehend nachbearbeitet oder ersetzt werden.
- Optimieren Sie die Vorrichtung, um eine genaue, versetzte Produktpositionierung zu gewährleisten.
- Das Kunststoffharz sollte vorher getrocknet werden, um Feuchtigkeit zu entfernen (bei ABS/PC 2–4 Stunden bei 80–100 °C backen).
- Die Produktstruktur sollte so modifiziert werden, dass die Energieleitbleche vergrößert werden (die typische Höhe der Leitbleche beträgt 0,5–0,8 mm, abhängig von der Wandstärke des Materials).
2. Überschweißen (Brandspuren, Verkohlung)
Symptom
Die Schweißnaht verfärbt sich weiß, gelb oder sogar schwarz verkohlt; der Schweißgrat ist stark ausgeprägt und das Bauteil verformt sich; in schweren Fällen brennt die Naht stellenweise durch. Dieses Phänomen tritt am häufigsten bei kleinen, dünnwandigen Bauteilen oder Produkten mit überdimensionierten Energieleitern auf.
Ursachen
- Übermäßige Schweißzeit, Amplitude oder Druck – Energieeintrag pro Flächeneinheit über dem Grenzwert
- Die Verweilzeit des Ultraschalls ist zu lang; die Wärme staut sich und kann nicht abgeführt werden.
- Produktwandstärke zu dünn – hält Standardparametern nicht stand
Lösungen
- Schweißzeit verkürzen, Amplitude verringern und Schweißdruck senken
- Verkürzen Sie die Ultraschall-Verweil-/Haltezeit
- Den Gesamtenergieaufwand für dünnwandige Produkte reduzieren; gegebenenfalls mit dem Statiker zusammenarbeiten, um die Wandstärke zu optimieren.
- Passen Sie die Kontaktposition des Horns an, um zu verhindern, dass sich die Energie auf lokale Schwachstellen konzentriert.
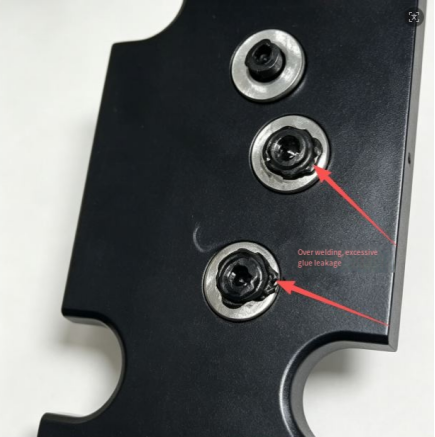
3. Übermäßiges Blitzen und Überlaufen
Symptom
Entlang beider Seiten der Schweißnaht tritt ein Ring aus überschüssigem Kunststoffgrat aus. Dieser beeinträchtigt das Erscheinungsbild und muss anschließend von Hand entfernt werden, was zusätzliche Kosten verursacht.
Ursachen
- Der Schweißdruck ist zu hoch oder die Einzugstiefe (Abwärtshub) ist zu gering eingestellt.
- Das Material fließt leicht, daher lässt sich geschmolzener Kunststoff problemlos herauspressen.
- Der Spalt zwischen dem oberen und unteren Gehäuseteil ist zu groß, wodurch die Schmelze einen "Entweichweg" erhält.
- Die Kontaktfläche des Horns ist nicht flach, wodurch ein übermäßiger lokaler Druck entsteht.
Lösungen
- Verringern Sie den Schweißdruck und reduzieren Sie die Einstellung der Einsacktiefe.
- Optimieren Sie das Spritzgießen des Produkts, um den Gehäusepassungsspalt zu verringern.
- Die Hupe muss gewartet und nachgeschliffen werden, um eine ebene Kontaktfläche zu gewährleisten.
- Bei frei fließenden Kunststoffen (wie z. B. PP) sollte die Amplitude verringert werden, um die Menge des herausgepressten geschmolzenen Kunststoffs zu reduzieren.
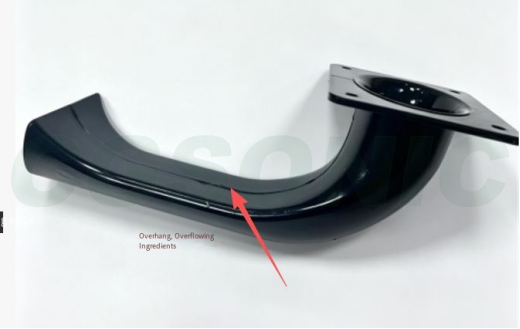
4. Produktverformung und -verzug
Symptom
Nach dem Schweißen verbiegt oder wölbt sich das Gehäuse, und die Schnappverschlüsse verformen sich, wodurch die nachfolgende Montage aus der Ausrichtung gerät – manchmal so weit, dass die Schnappverschlüsse überhaupt nicht mehr passen.
Ursachen
- Hoher Klemmdruck mit lokal konzentrierter Wärmespannung
- Unzureichende Befestigung; nicht abgestützte Bereiche des Bauteils brechen unter Druck zusammen
- Ungleichmäßige Wandstärke im Bauteil selbst, die zu ungleichmäßiger Abkühlungsschrumpfung führt
- Der Druck wird abgelassen, bevor die Abkühlzeit (Haltezeit) ausreichend ist, solange der Kunststoff noch nicht ausgehärtet ist.
Lösungen
- Verringern Sie den Schweißklemmdruck
- Optimieren Sie die Halterung/das Regal, um dem Produkt volle Rückenunterstützung zu bieten und ungestützte Bereiche zu eliminieren.
- Verbessern Sie die Gleichmäßigkeit der Wandstärke im Produktdesign so weit wie möglich.
- Verlängern Sie die Halte-/Abkühlzeit; lassen Sie den Druck nach und öffnen Sie das Werkzeug erst, nachdem der Kunststoff abgekühlt und ausgehärtet ist.
5. Risse und Spalten
Symptom
Risse treten in der Nähe der Schweißnaht, in dünnwandigen Bereichen oder an Ecken auf. Sie sind häufiger bei spröden Werkstoffen (ABS, PC) – insbesondere bei PC – zu beobachten.
Ursachen
- Übermäßige Ultraschallenergie; der hochfrequente Vibrationsimpuls „schüttelt“ das Material förmlich auseinander.
- Das Horn drückt direkt auf eine dünnwandige Stelle und konzentriert so die Belastung.
- Hohe innere Spannungen im Formteil; die Schweißwärme löst Spannungsabbau aus.
- Spannungskonzentration an scharfen Kanten des Bauteils
Lösungen
- Um die Auswirkungen zu verringern, sollten Amplitude und Gesamtschweißenergie reduziert werden.
- Ändern Sie die Position des Hornkontakts, um Bereiche mit dünnen Wänden zu vermeiden.
- Die Formteile sollten vorab geglüht werden, um innere Spannungen abzubauen.
- Runden Sie die scharfen Ecken der Produktstruktur ab, um Spannungsspitzen zu vermeiden.
6. Schweißnahtausrichtung und -abweichung
Symptom
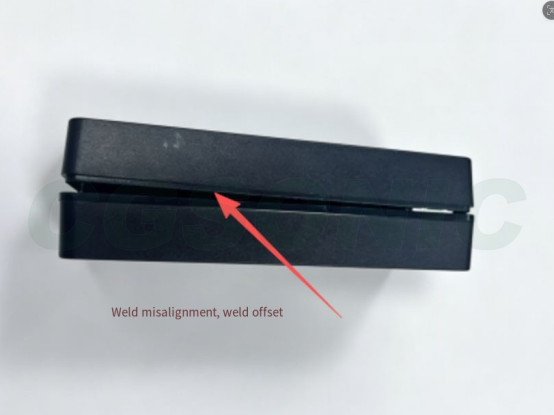
Die Verbindungsstelle zwischen dem oberen und unteren Gehäuseteil weist eine große Stufe und ungleichmäßige Höhen auf – ein kosmetischer Mangel, der in schweren Fällen auch die Abdichtung beeinträchtigen kann.
Ursachen
- Mangelhafte Positioniergenauigkeit
- Großer Passspalt in der Spritzgussform des Produkts
- Das Horn ist nicht vertikal montiert und weist einen seitlichen Versatz auf.
- Das Bauteil wird beim Spannen einer seitlichen Kraft ausgesetzt.
Lösungen
- Kalibrieren und überholen Sie die Positioniervorrichtung, um die Positioniergenauigkeit zu verbessern.
- Verbessern Sie die Spritzgussform, um den Gehäusepassungsspalt zu verringern.
- Korrigieren Sie die Horninstallation, um Vertikalität zu gewährleisten und seitliche Abweichungen zu vermeiden.
- Richten Sie die Vorrichtung so aus, dass das Werkstück beim Schweißen niemals seitlich belastet wird.
7. Eindellungen und Dellen (Oberflächendruckspuren)
Symptom
Durch das Horn werden Abdrücke oder Dellen in die Außenfläche des Bauteils gedrückt, was dessen Aussehen beeinträchtigt. Bei kosmetischen Teilen (Fernbedienungen, Lautsprecherblenden usw.) ist dies in der Regel ein schwerwiegender Defekt.
Ursachen
- Übermäßiger Schweißdruck
- Die Amplitude wird auf die Kosmetikoberfläche übertragen.
- Unangemessene Hornhärte oder Oberflächenbeschaffenheit
- Das Bauteil hat keine Stütze von hinten und sinkt daher unter Druck ein.
Lösungen
- Reduzieren Sie den Schweißdruck
- Bringen Sie eine Schutzfolie zwischen Horn und Kosmetikoberfläche an; optimieren Sie die Oberflächenstruktur des Horns.
- Bringen Sie in der Vorrichtung eine vollständige Rückenstütze an, um zu verhindern, dass das Teil unter dem Druck absinkt.
- Die Amplitude wird reduziert, um zu begrenzen, dass Vibrationen die Kosmetikoberfläche erreichen.
8. Blasen und Porosität
Symptom
Im Inneren der Schweißnaht bilden sich Blasen, die bei transparenten Teilen mit bloßem Auge direkt sichtbar sind. Dies verringert die Festigkeit und beeinträchtigt die Abdichtung.
Ursachen
- Hoher Feuchtigkeitsgehalt im Kunststoff; die Feuchtigkeit verdampft beim Schweißen und setzt sich in der Naht fest.
- Das Gas im Inneren des geschmolzenen Materials kann nicht entweichen
- zu schnelles Schweißen; der geschmolzene Kunststoff verschließt sich zu früh und schließt Luft ein.
Lösungen
- Das Kunststoffharz vollständig trocknen lassen, um die Feuchtigkeit zu entfernen.
- Verringern Sie die Schweißgeschwindigkeit entsprechend, damit das Gas Zeit zum Entweichen hat.
- Passen Sie die Druckparameter so an, dass die Schmelze vollständig komprimiert wird und das im Inneren befindliche Gas aus der Naht herausgepresst wird.
9. Mangelhafte Abdichtung (Wasser- und Luftleckage)
Symptom
Die Zugfestigkeit ist akzeptabel, das Bauteil besteht jedoch die Dichtheitsprüfung (Luftdichtheit und Wasserdichtigkeit) nicht. Häufig verwendet in wasserdichten Gehäusen, Automobilsensoren, flüssigkeitsgekühlten Bauteilen und anderen Produkten, bei denen die Abdichtung entscheidend ist.
Ursachen
- Kaltverschweißungen: Die Verschmelzung ist stellenweise diskontinuierlich, wodurch Lücken in der Naht entstehen.
- Öl oder Staub auf den Kontaktflächen verunreinigen die Schmelzschnittstelle
- Beschädigte oder mangelhaft konstruierte Energieleiter – nicht genügend Schmelze, um den Dichtungskanal zu füllen
- Schwankende Schweißparameter; die Verschmelzung variiert von Teil zu Teil
Lösungen
- Beheben Sie zunächst die Probleme beim Kaltschweißen (siehe Abschnitt 1) und optimieren Sie die Schweißparameter, damit die Naht rundum durchgehend verschmilzt.
- Reinigen Sie die Passflächen der Teile vor dem Schweißen, um Öl und Staub zu entfernen.
- Überprüfen Sie die Energieleiter; modifizieren Sie die Produktstruktur bei Beschädigung.
- Stabilisieren Sie den Luftdruck und die Spannung des Geräts, um Parameterschwankungen zu reduzieren, und führen Sie stichprobenartige Dichtheitsprüfungen an der Leitung durch.
10. Uneinheitliche Schweißqualität
Symptom
Innerhalb derselben Charge lassen sich manche Teile einwandfrei verschweißen, andere hingegen sind kalt verschweißt; die Fehlerrate schwankt stark, und Parameter, die heute optimal eingestellt sind, sind morgen schon wieder falsch.
Ursachen
- Schwankende Stromspannung in der Werkstatt
- Instabiler Druckluftdruck
- Hornverschleiß und Resonanzfrequenzverschiebung
- Chargenbedingte Abweichungen bei den Formteilen (Feuchtigkeitsgehalt, Abmessungen, innere Spannungen)
- Uneinheitlicher Abstand bei der Positionierung der Vorrichtung
Lösungen
- Statten Sie das Gerät mit einem Spannungsstabilisator aus und stabilisieren Sie den Druckluftdruck.
- Überprüfen Sie regelmäßig die Resonanz des Horns; reparieren oder ersetzen Sie abgenutzte Hörner umgehend.
- Die eingehenden Formteile kontrollieren und den Formprozess standardisieren, um Chargenabweichungen zu reduzieren.
- Die Vorrichtungen müssen so überarbeitet werden, dass alle Teile mit dem gleichen Positionierungsspiel gehalten werden.
11. Klappergeräusche nach dem Schweißen
Symptom
Beim Schütteln des fertigen Teils ist aus dem Inneren ein feines Klappergeräusch zu hören. Dies tritt häufig bei Produkten mit geschlossenem Hohlraum auf (Fernbedienungen, Sensorgehäuse).
Ursachen
- Kunststoffreste vom Überschweißen verblieben im Hohlraum
- Blitz bricht ab und fällt in das Produkt
Lösungen
- Optimieren Sie die Parameter, um übermäßiges Schweißen zu vermeiden und Schweißreste direkt an der Quelle zu entfernen.
- Verbessern Sie die Schweißnahtkonstruktion, damit kein Schweißgrat in den Hohlraum abbrechen kann.
- Fügen Sie nach dem Schweißen einen Druckluftreinigungsschritt hinzu, um Rückstände aus dem Hohlraum zu entfernen.
- Blitz und Überlauf kontrollieren; bei Bedarf einen Trimmvorgang hinzufügen
Schneller Leitfaden zur Fehlerbehebung
Wenn eine Schweißanomalie auftritt, sollten Sie nicht wahllos Parameter verändern. Gehen Sie bei der Fehlersuche in der folgenden Reihenfolge vor – damit lassen sich 90 % der Probleme beheben:
① Materialtrocknung → ② Passgenauigkeit des Produkts → ③ Zustand von Horn/Halterung → ④ Die drei Hauptparameter: Druck, Zeit, Amplitude
Prüfen Sie zuerst den Materialzustand (Feuchtigkeit, Charge), dann die Passgenauigkeit des Bauteils, anschließend den Hörner und die Vorrichtung auf Verschleiß oder Versatz – und erst dann beginnen Sie mit der Parametereinstellung. Gehen Sie in umgekehrter Reihenfolge vor, verschwenden Sie in der Regel Zeit und arbeiten sich in die falsche Richtung.
Häufig gestellte Fragen (FAQ)
F: Wie kann ich Kaltverschweißungen (falsche Schweißnähte) beim Ultraschallschweißen beheben?
A: Prüfen Sie zunächst, ob die drei Hauptparameter – Druck, Schweißzeit und Amplitude – zu niedrig eingestellt sind. Prüfen Sie anschließend, ob die Düse/Vorrichtung verschlissen oder das Bauteil falsch ausgerichtet ist. Zu feuchter Kunststoff kann ebenfalls zu Kaltverschweißungen führen; trocknen Sie das Material daher vor dem Schweißen. Sind die Energieleiter zu klein, muss die Produktstruktur entsprechend angepasst werden.
F: Warum verfärben sich Ultraschallschweißnähte weiß oder verbrennen?
A: Das ist typisches Überschweißen. Die Ursachen sind zu lange Schweißzeit, zu hohe Amplitude oder zu hoher Druck, oder eine zu lange Ultraschall-Haltezeit, die zu Wärmestau führt. Abhilfe schafft eine kürzere Schweißzeit, reduzierte Amplitude und Druck sowie eine kürzere Haltezeit. Bei dünnwandigen Produkten ist besondere Sorgfalt hinsichtlich der Energiezufuhr geboten.
F: Was soll ich tun, wenn sich das Teil nach dem Ultraschallschweißen verformt oder verzieht?
A: Reduzieren Sie den Schweißpressdruck und optimieren Sie die Vorrichtung, um dem Bauteil volle Rückwandunterstützung zu bieten. Verlängern Sie die Halte-/Abkühlzeit und lösen Sie den Druck erst, nachdem der Kunststoff abgekühlt und ausgehärtet ist. Ungleichmäßige Wandstärken im Bauteil selbst verschlimmern die Verformung und sollten bereits in der Konstruktionsphase optimiert werden.
F: Worin besteht der Unterschied zwischen ABS und PC beim Ultraschallschweißen?
A: ABS ist ein amorphes Material mit ausgezeichneter Ultraschallschweißbarkeit, das sich leicht verschweißen lässt. PC ist ebenfalls amorph, hat aber einen höheren Schmelzpunkt und eine größere Steifigkeit, weshalb es eine höhere Amplitude und Energie benötigt; außerdem reagiert es empfindlich auf innere Spannungen – ein Glühen vor dem Schweißen wird empfohlen, da sonst leicht Risse entstehen.
F: Wie kann ich Probleme beim Ultraschallschweißen beheben, wenn die Schweißergebnisse unregelmäßig und ausfallen?
A: Fehlersuche in dieser Reihenfolge: 1) Spannungsschwankungen – Spannungsstabilisator installieren; 2) Sicherstellen, dass der Druckluftdruck stabil ist; 3) Verschleiß und Resonanzdrift des Horns – regelmäßig prüfen; 4) Chargenabweichungen bei Formteilen – Prozess standardisieren; 5) Sicherstellen, dass das Positionierungsspiel der Vorrichtung konstant ist.